Polyamidstang PA6: Sådan bearbejdes den korrekt mekanisk


PA6-polyamidstænger egner sig til mekanisk bearbejdning: De kan drejes, fræses og bores uden større begrænsninger, og materialet tåler det betydeligt bedre end mange andre konstruktionsplasttyper. Én begrænsning er afgørende for, om hele processen lykkes: hygroskopiciteten. PA6 absorberer fugt fra omgivelserne, hvilket ændrer materialets mål, så det skal tørres og konditioneres grundigt før præcisionsbearbejdning. Dertil kommer kontrol af skæreparametrene, for uden den begynder spånerne at smelte på skæret.
Kort sagt:
- Polyamid PA6 absorberer op til 3,5 % fugt, hvilket kræver grundig tørring og konditionering før præcisionsbearbejdning.
- Den støbte PA6-G-variant er bedre til store, præcise emner, fordi den deformeres mindre efter bearbejdning og bedre holder målene.
- Under bearbejdningen skal der anvendes skarpe, enskærende værktøjer og køling med trykluft, og overophedning og smeltning af spåner skal undgås.
- Stængerne fås i standardlængder på 1000 mm og diametre fra få millimeter til over 100 mm med mulighed for specialmål.
- Før serieproduktion er tørring, konditionering og korrekt valg af skæreparametre afgørende for at undgå deformationer og fugtrelaterede problemer.
Indholdsfortegnelse
- Egenskaber ved polyamidstænger, som er afgørende for bearbejdningen
- PA6 eller PA6-G: hvilken polyamidvariant passer til hvilket emne
- Hvilke diametre og tolerancer for PA6-stænger er tilgængelige på markedet
- Sådan bearbejdes en polyamidstang mekanisk trin for trin
- Skæreparametre og valg af værktøj til PA6
- Limning og færdigbearbejdning af polyamiddele
- Typiske fejl ved bearbejdning af PA6-stænger, og hvordan de undgås
- Hvornår bør man bestille en polyamidstang efter mål
- Bestil en PA6-stang efter mål hos Plastnet
- Kilder
- Ofte stillede spørgsmål
Egenskaber ved polyamidstænger, som er afgørende for bearbejdningen
Før du indstiller maskinen, skal du kende nogle få tal. PA6 har en densitet på cirka 1,13 til 1,15 g/cm³, og materialet fungerer langsigtet i området fra -40°C til +100°C, hvilket gør det til et godt kompromis mellem styrke, lav friktion og vibrationsdæmpning.
Den største teknologiske udfordring er fugtabsorptionen på 2,5 til 3,5 % for PA6. En stang, der har ligget flere uger på et fugtigt lager, kan have andre mål end en, der netop er leveret fra tørreanlægget, hvilket direkte påvirker tolerancerne efter bearbejdning.
Praktiske egenskaber ved materialet, som er værd at kende, før programmet startes:
- lav egenvægt sammenlignet med metaller, hvilket letter transport og montering af elementer;
- god modstandsdygtighed over for korrosion og slid ved kontakt med andre materialer;
- naturlig vibrationsdæmpning, nyttig i lejer og glideelementer;
- lav friktion, som begrænser behovet for smøring i mange anvendelser.
Modificeringer som glasfiber eller smøremidler (f.eks. MoS₂) øger stivheden og varmebestandigheden, men ændrer samtidig materialets opførsel under skæring. Stænger med glasfiberindhold slider mere på skærene og kan kræve hyppigere udskiftning af værktøjer.
PA6 eller PA6-G: hvilken polyamidvariant passer til hvilket emne
Markedet tilbyder to hovedvarianter af polyamidstænger, og valget mellem dem er afgørende for det færdige emnes kvalitet. PA6-G, altså støbt polyamid, har bedre dimensionsstabilitet og færre indre spændinger end ekstruderet polyamid. Derfor er det et naturligt valg, når præcision er vigtig.
En praktisk opdeling ser således ud:
- PA6-G (støbt) — vælg denne til store blokke, bøsninger med stor diameter og komponenter med snævre tolerancer, hvor indre spændinger kan forårsage deformationer efter bearbejdning;
- PA6 (ekstruderet) — vælg denne til dimensionsmæssigt mindre kritiske komponenter, føringer, skiver eller emner med moderate præcisionskrav, hvor tilgængelighed og pris er afgørende;
- modificerede varianter — vælg dem, når du har brug for en bestemt egenskab (mindre friktion, større stivhed), og husk samtidig påvirkningen af skæreparametrene.
Den støbte variant foretrækkes til store og præcise emner, netop fordi den deformeres mindre efter bearbejdning og bedre bevarer dimensionerne over tid.
Hvilke diametre og tolerancer for PA6-stænger er tilgængelige på markedet
Producenter af polyamidstænger holder sig til nogle få standardformater, hvilket gør det lettere at planlægge bestillingen. En typisk handelslængde er 1000 mm, og diametrene går fra nogle få millimeter til over 100 mm afhængigt af leverandøren. En PA6-G-stang med en diameter på 140 mm og en længde på 1000 mm er et eksempel på et typisk stort format, som derefter kommer på en drejebænk til videre bearbejdning.
| Parameter | Typisk værdi for PA6 |
|---|---|
| Standardlængde for stangen | 1000 mm |
| Diameterområde på markedet | fra nogle få mm til over 100 mm |
| Tolerance for den rå stang | afhænger af producenten, normalt handelsklasse |
| Tolerance efter den endelige bearbejdning | kan indsnævres til præcisionsklasser |
Når du bestiller materialet, skal du give leverandøren alle oplysninger: kvalitet (PA6 eller PA6-G), den ønskede længde, den krævede tolerance, eventuel modificering (glasfiber, farve) samt emnets anvendelse. Du kan finde mere om omkostninger og bestillingsmåder i prisguiden for polyamidstænger.
Sådan bearbejdes en polyamidstang mekanisk trin for trin
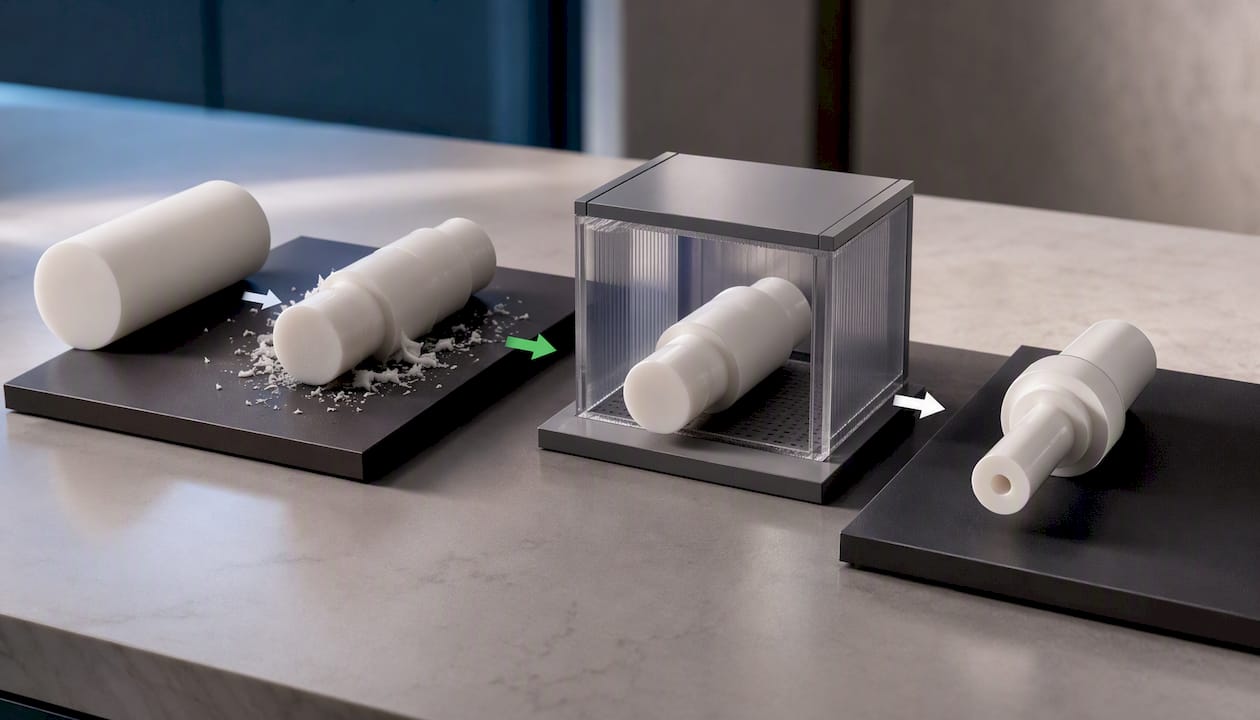
Bearbejdning af PA6 begynder længe før, maskinen tændes. Materialet skal være tørret og konditioneret, ellers ændrer emnet dimensioner i løbet af få dage.
- Kontrollér stangens fugtighed. Hvis materialet har ligget på et åbent lager, skal du gå ud fra, at det skal tørres før præcisionsbearbejdning.
- Tør stangen. Standardpraksis er tørring ved 80 til 110°C til et restfugtindhold på under 0,2%, afhængigt af stangens tværsnit og producentens anbefalinger.
- Konditionér materialet. Før bearbejdning af emner med snævre tolerancer skal stangen opbevares i et tørt rum for at stabilisere dimensionerne.
- Fastspænd stangen uden for stort tryk. Polyamid er elastisk, og for kraftig fastspænding i drejebænksgrebet deformerer midlertidigt emnet.
- Drejning: Brug skarpe enkeltkantsknive med god spånafgang, og undgå langvarig kontakt mellem skæret og materialet på samme sted.
- Fræsning og boring: Tilføj trykluftblæsning for at køle skærezonen, og afbryd regelmæssigt cyklussen, så spånen ikke ophober varme.
- Kontrol efter bearbejdning: Mål emnet, efter at temperaturen er stabiliseret ved stuetemperatur, ikke straks efter at det er taget af maskinen.
Spåner, der ophober varme, er bearbejdningens største fjende. Overskydende varme i skærezonen smelter spånen i stedet for at skære den af, og det smeltede polyamid klæber til skæret og efterlader grater på overfladen.
Professionelt råd: Hvis emnet har kritiske tolerancer, skal du først udføre en grovbearbejdning, vente nogle timer på stabilisering af de indre spændinger og derefter færdiggøre med en finbearbejdning. Dette ene trin eliminerer de fleste deformationer, som ellers først ville vise sig efter en uge.
Skæreparametre og valg af værktøj til PA6
Polyamid opfører sig ikke som metal, så skæreparametrene skal vælges anderledes end i vejledninger til stål eller aluminium. I stedet for lav hastighed og forsigtig fremføring tåler polymerer bedre hurtig afskæring af spånen, som fører varmen væk sammen med sig, i stedet for at lade den ophobe sig i skærezonen.
Gennemprøvede værktøjsløsninger til PA6 ser sådan ud:
- Enkeltkantsfræsere med en stor spånvinkel, helst 15 til 25°, fungerer bedre end standardfræsere med flere skær til metal;
- Skær med en poleret not letter bortledningen af spåner og mindsker risikoen for, at de klæber fast;
- En spånvinkel på omkring 20 til 25° kombineret med en poleret not minimerer risikoen for fastklemning og smeltning af spåner;
- Udfør kølingen med trykluft, ikke emulsion, da polyamid desuden absorberer fugt fra kølevæsken.
Skaleringsprincippet er enkelt: Ved større diametre skal du øge fremføringen proportionalt med tværsnittet for at opretholde en konstant kontakttid mellem skæret og materialet. Fræsning af plast med enskærede fræsere, stor spånvinkel, luftblæsning og øget fremføring er en gennemprøvet kombination, der forhindrer smeltning af spåner uanset delens størrelse. Høj skærehastighed kombineret med passende fremføring giver en glattere overflade og mindre restvarme i delen end en langsom, „metalbaseret“ bearbejdningsstrategi.
Limning og færdigbearbejdning af polyamiddele
Sammenføjning af PA6-elementer kræver en anden tilgang end metal. Klæbemidler baseret på epoxy- eller polyurethanharpikser fungerer godt på overflader, der er korrekt forberedt, det vil sige affedtede og let mekanisk matterede. Hvor samlingen skal kunne overføre større dynamiske belastninger, er det bedre at vælge mekaniske forbindelser (noter, stifter, gevind), da klæbemiddel på polyamid ikke altid bevarer sin fulde styrke ved skiftende luftfugtighed.
Ved færdigbearbejdning af overfladen skal du huske nogle få regler:
- Fjern grater med et skarpt værktøj eller en børste, og undgå overdreven opvarmning af kanterne;
- For at opnå lav overfladeruhed (lav Ra) skal du bruge højere omdrejningstal og mindre fremføring ved den sidste passage;
- Ved konstruktion af pasninger skal du efterlade spillerum til materialets udvidelse under påvirkning af fugt, især i dele, der arbejder i fugtige omgivelser;
- Ved gevindsamlinger bør du foretrække gevind med større stigning, som bedre tåler små dimensionsændringer i polyamidet.
Typiske fejl ved bearbejdning af PA6-stænger, og hvordan de undgås
De fleste problemer med bearbejdning af polyamid kan henføres til tre årsager: forkert køling, forkert fugtighed i materialet og urealistiske tolerancer fastlagt på designstadiet.
- Overophedning og smeltning af spåner. Det skyldes normalt for lav skærehastighed eller manglende luftblæsning. Øg fremføringen, og kontrollér værktøjets geometri i stedet for at sænke maskinens hastighed.
- For snævre tolerancer uden at tage højde for fugt. En konstruktør, der ikke har beregnet fugtudvidelsen, får en del, der afvises ved kontrollen, selv om bearbejdningen er korrekt. Tag højde for materialets fugtoptagelse allerede på tegningstadiet.
- Manglende kontrol af fugtigheden som en del af kvalitetskontrollen. Indfør en enkel test: Vej en prøve før og efter tørring, så du ved, hvor meget fugt du reelt har fjernet.
- At springe konditioneringen over før serieproduktionen. Ét parti uden den rette forberedelse kan ødelægge en hel arbejdsdag ved maskinen.
Professionelt råd: Før serieproduktionen sættes i gang, skal du fremstille én testdel, måle den umiddelbart efter bearbejdningen og igen efter 24 timer. Forskellen i målene fortæller dig mere om, hvordan netop dette materiale fra dette parti opfører sig, end noget datablad kan.
Hvornår bør man bestille en polyamidstang efter mål
Efter mange års samtaler med tekniske kunder ser jeg én ting: De fleste problemer med tolerancer opstår ikke på maskinen, men på grund af et forkert materialevalg fra starten. Hvis detaljen har snævre tolerancer eller stor diameter, bør du bestille en PA6-G-stang, der er skåret til og konditioneret direkte hos leverandøren, i stedet for at risikere deformationer efter egen tilskæring.
— Kundeservice
Bestil en PA6-stang efter mål hos Plastnet
Du kan bestille polyamidstænger med en bestemt diameter, længde og kvalitet, klargjort til videre bearbejdning, uden at skulle skære meterlange længder til på dit eget værksted.
For at få et tilbud skal du forberede alle oplysninger: materialekvalitet (PA6 eller PA6-G), diameter, længde, krævet tolerance samt oplysninger om den videre bearbejdning (om detaljen skal drejes, fræses eller blot skæres til). Det fulde udvalg af produkter efter mål finder du på Plastnets hjemmeside, hvor du også kan se tilgængelige plader og stænger af konstruktionsplast. Skriv med detaljens parametre og spørg om tilgængeligheden af den valgte diameter, så får du et svar tilpasset din anvendelse og ikke en generisk prisliste.
Kilder
- Polyamid PA6, PA6-G – Plader, stænger, bøsninger | Konstruktionsplast
- Plast
- PA, polyamid - Plastechopedia - Plastech-portalen
- CNC-fræsning af plast - POM, PEEK, PA, PTFE
Ofte stillede spørgsmål
Hvad er ulemperne ved polyamid som konstruktionsmateriale?
Den største ulempe er hygroskopiciteten: PA6 optager fra 2,5 til 3,5% fugt, hvilket ændrer dets dimensioner og kræver tørring før præcisionsbearbejdning. Derudover er materialet mere følsomt over for termiske deformationer end metaller, så skæreparametrene skal vælges anderledes.
Hvad kan man lime polyamid med?
Til limning af PA6 anvendes epoxy- eller polyuretanlim på en korrekt forberedt og affedtet overflade. På steder, der udsættes for større dynamiske belastninger, er en mekanisk samling bedre end udelukkende en limet samling.
Strækker polyamid sig under påvirkning af fugt?
Polyamid strækker sig ikke i mekanisk forstand, men svulmer op, når det optager fugt, hvilket ændrer dets lineære dimensioner. Derfor kræver præcisionsdetaljer tørring og konditionering før den endelige bearbejdning.
Er polyamid plast eller en anden type materiale?
Polyamid er et plastmateriale fra gruppen af termoplastiske polyamider, der fremstilles i ekstruderet form (PA6) eller støbt form (PA6-G). Begge varianter egner sig til mekanisk bearbejdning, men de adskiller sig med hensyn til dimensionsstabilitet.
Hvor meget koster en polyamidstang efter mål hos Plastnet?
De aktuelle priser på polyamidstænger afhænger af diameter, længde og materialekvalitet; prisoplysninger findes på butikkens hjemmeside. En detaljeret købsguide finder du i artiklen om omkostninger ved polyamidstænger.
