Skæretolerancer for gummi: Hvilke værdier er realistiske i produktionen


I praksis giver præcisionsskæring af gummi tolerancer fra ±0,025 mm med maskiner i OptiMAX-klassen til ±1 mm med enklere metoder på tykke plader. Resultatet afhænger af tre variabler: skæreteknologien, typen af gummiblanding og dens tykkelse. De følgende afsnit omsætter disse værdier til konkrete tal og viser, hvad der bør stå på en teknisk tegning, så leverandøren forstår kravene uden yderligere spørgsmål.
Kort sagt:
- For at opnå de snævrest mulige tolerancer ned til ±0,025 mm er en waterjet i præcisionsklassen, såsom OptiMAX, det bedste valg.
- Tolerancer ved gummiskæring afhænger af teknologien, materialet og dets tykkelse, hvor laser sikrer hundrededele af en millimeter, mens stanseværktøjer ligger omkring ±0,1 mm.
- Ved hårdere gummiblandinger som NBR eller EPDM kan man opnå bedre dimensionsstabilitet end med fleksibel silikone eller butyl.
- Før bestilling er det en god idé at få fremstillet et prøveemne for at kontrollere, om den valgte teknologi og indstillingerne sikrer den krævede tolerance.
- I produktionsprocessen er korrekte parametre, såsom skærehastighed, klingens tilstand og stabil fastgørelse af materialet, afgørende, fordi den endelige nøjagtighed afhænger af dem.
Indholdsfortegnelse
- Typiske tolerancer ved gummiskæring efter teknologi
- Hvordan gummitype og -tykkelse påvirker tolerancer
- Procesparametre, der oftest forårsager dimensionsfejl
- Hvornår skal man vælge WaterJet, laser, CNC eller stanseværktøj
- Kvalitetskontrol og tolerancemåling i produktionen
- Hvad skal angives i specifikationen for en gummidel
- Erfaring med udførelse af ordrer efter mål
- Udviklingsretningen for teknologien til gummiskæring
- Bestil gummidele efter mål med en konkret tolerance
- Kilder
- Ofte stillede spørgsmål
Typiske tolerancer ved gummiskæring efter teknologi
Skæremetoden afgør tolerancen mere end nogen anden designfaktor. Waterjet skaber ingen varmepåvirket zone og håndterer derfor tykke elastomerer langt bedre end laser eller oscillerende kniv, hvilket giver en ensartet geometri selv ved serier på tusindvis af emner, som Jet System oplyser. Stanseværktøjer er derimod de svageste med hensyn til tolerance, men vinder på omkostningerne ved store serier af enkle former.
Tabellen nedenfor viser realistiske værdier, som kan angives i ordrespecifikationen.
| Skæreteknologi | Typisk tolerance | Praktiske bemærkninger |
|---|---|---|
| Waterjet i præcisionsklassen (f.eks. OptiMAX) | op til ±0,025 mm | Anvendes i luftfarts- og medicinalindustrien, bekræfter producenten OMAX |
| Standard-waterjet | en tolerance på tusindedele af en millimeter | Tilstrækkeligt til de fleste industrielle tætninger |
| Laser | typisk tolerance inden for hundrededele af en millimeter | Risiko for svidte kanter ved forkerte parametre |
| Oscillerende kniv / CNC | ±0,1 mm | Den nøjagtighed, der angives af producenter af CNC-maskiner til gummi ved kontinuerlig produktion |
| Stanseværktøjer (matricer) | en større tolerance end for de øvrige metoder, omkring tiendedele til hundrededele af en millimeter | Afhænger af matricens tilstand og materialets hårdhed |
Ingen af disse værdier er automatisk garanteret. For at opnå den angivne tolerance skal flere betingelser være opfyldt samtidig:
- materialet har en stabil hårdhed og en ensartet struktur uden luftbobler,
- pladetykkelsen ligger inden for det område, som maskinen blev kalibreret til,
- kniven eller dysen er i god teknisk stand uden tegn på slitage,
- arbejdsbordet og vakuumfastspændingen holder effektivt materialet på plads under skæringen.
Hvis et af disse punkter overses, kan den faktiske afvigelse blive op til dobbelt så stor som katalogværdien.
Hvordan gummitype og -tykkelse påvirker tolerancer
Gummiblandingen bestemmer, hvordan materialet reagerer på knivens tryk og vandstrålen under skæringen. Silikone og butyl er meget elastiske og har derfor tendens til at „flygte” under kniven og deformeres midlertidigt, før de vender tilbage til deres oprindelige form, hvilket gør det vanskeligt at opretholde en snæver tolerance ved komplekse konturer. NBR, EPDM og SBR er hårdere og mere dimensionsstabile, hvilket gør det lettere at opnå ensartede resultater, især ved waterjet- eller oscillerende knivskæring. Du kan læse mere om de enkelte blandingers egenskaber under bearbejdningen i guiden til typer af teknisk gummi.
Materialetykkelsen medfører sine egne begrænsninger. Tynde plader under 2 mm krøller eller forskyder sig let under skæring, så en lille fejl i vakuumfastspændingen straks kan ses på kanten. Tykke plader over 15 mm giver til gengæld skrå kanter, hvis skærehastigheden er for høj i forhold til materialets densitet.
Ved specifikation af en detalje er det værd at følge nogle få designregler:
- sørg for en monteringsreserve på omkring tiendedele til en halv millimeter ved komponenter, der arbejder sammen med metalrammer eller føringer,
- Planlæg skæreretningen langs materialets fibre dér, hvor producenten angiver valseretningen,
- Bestil ét prototypeeksemplar, før den fulde serie sættes i produktion, især for silikonematerialer.
EPDM's egenskaber og dets opførsel under bearbejdning beskrives mere detaljeret i profilen om EPDM-gummi til ingeniører.
Procesparametre, der oftest forårsager dimensionsfejl
Valget af maskine er ikke nok i sig selv. Det er procesindstillingerne, der afgør, om katalogtolerancen faktisk omsættes til en konkret detalje. Flere parametre kræver løbende kontrol:
- Skærehastighed – for høj hastighed ved waterjet eller laser resulterer i en skrå, ufuldstændigt gennemskåret kant, mens den ved en oscillerende kniv fører til lokale deformationer af materialet.
- Vakuumfastholdelse og materialefremføring – utilstrækkeligt sug mod bordet får arket til at flytte sig under skæringen, hvilket er en af de hyppigste årsager til fejl, som analyser af fejl ved valg af skæreværktøjer peger på.
- Bladets geometri og tilstand – et slidt eller forkert valgt blad afrunder kanterne og øger materialets deformation ved hver efterfølgende cyklus.
- Knivens oscillationsfrekvens – for oscillerende knive giver en for lav frekvens i forhold til fremføringshastigheden en flosset kant, især i hårdere gummityper som SBR.
- Sl hvert materiale i waterjet – slibemidlets type og kornstørrelse påvirker kantens glathed; grovere korn gør skæringen hurtigere, men forringer overfladens finish.
Maskinproducenter angiver normalt startværdier for disse parametre for det pågældende materiale og den pågældende tykkelse og betragter dem som et udgangspunkt for yderligere optimering, hvilket bekræftes af branchemateriale om skæring af elastomerer.
Professionelt tip: Overfør aldrig procesindstillinger fra én gummiblanding til en anden uden en prøvetest. Den samme kniv og den samme hastighed, som giver en perfekt kant i EPDM, kan rive silikone i samme tykkelse over.
Hvornår skal man vælge WaterJet, laser, CNC eller stanseværktøj
Valget af metode afhænger af tre spørgsmål: Hvilken tolerance kræves, hvor tykt er materialet, og hvor mange detaljer skal produceres?
WaterJet giver mening, hvor fraværet af en varmepåvirket zone og den højeste geometriske præcision er afgørende, især ved tykke elastomerer over 10 mm, hvor andre metoder begynder at svigte med hensyn til nøjagtigheden. Denne løsning dominerer også, når tegningstolerancen nærmer sig ±0,1 mm eller lavere.
Laser klarer komplekse, fine konturer i tynde materialer godt, men kræver forsigtighed. Strålens høje temperatur kan lokalt brænde gummikanten, hvilket specialister i laserskæring af elastomerer beskriver; derfor er denne metode ikke førstevalg til termisk følsomme blandinger som visse silikoner.
Oscillerende kniv og CNC er en mellem løsning: tilstrækkelig nøjagtighed på omkring ±0,1 mm, rimelige driftsomkostninger og god produktivitet til pladematerialer i mellemstore serier.
Stanseværktøjer er kun bedst i ét scenarie: store serier, enkel form og lave tolerancekrav. Ved tusindvis af identiske tætninger med en rund eller enkel profil fordeles matricens omkostning på så mange emner, at ingen anden metode er billigere. Ved valg af metode er det værd at sammenholde:
- den krævede tolerance på den tekniske tegning,
- materialets tykkelse og hårdhed,
- produktionsseriens størrelse,
- budgettet for stykprisen kontra omkostningerne til værktøj.
Kvalitetskontrol og tolerancemåling i produktionen
Maskinens angivne tolerance betyder intet uden systematisk måling af de færdige emner. Valget af måleværktøj afhænger af den krævede nøjagtighed:
- Skydelære – tilstrækkelig til tolerancer på ±0,1 mm og bredere; hurtig stikprøvekontrol på produktionslinjen.
- Mikrometer – nødvendigt ved tolerancer på ±0,05 mm og snævrere, især ved måling af materialetykkelsen.
- 3D-scanner eller profilprojektor – anvendes ved komplekse konturer og tolerancer under ±0,025 mm, hvor punktmåling ikke er tilstrækkelig.
Kontrolhyppigheden bør fastlægges før seriestart og ikke bestemmes ad hoc. Ved serieproduktion er det mere hensigtsmæssigt at definere en statistisk acceptabel afvigelse for partiet og en korrigerende procedure end udelukkende at basere sig på enkelte kontrolmålinger af tilfældigt udvalgte emner. Alle måleresultater bør indgå i en rapport med batchnummer, dato og reference til tegningen, så årsagen kan spores i tilfælde af en afvigelse.
Hvad skal angives i specifikationen for en gummidel
En teknisk tegning uden præcise tolerancespecifikationer fører til misforståelser og dyre korrektioner. Den specifikation, der gives til leverandøren, bør indeholde:
- gummiblandingens kode (f.eks. EPDM 70 ShA, NBR 60 ShA) sammen med den nominelle tykkelse,
- skæreretningen i forhold til materialets valsningsretning, hvis det er relevant,
- en konkret dimensionstolerance for hvert kritisk mål, ikke én generel værdi for hele delen,
- det krævede acceptniveau for partiet og formatet for målerapporten,
- skæremetoden, hvis tolerancen kræver en bestemt teknologi (f.eks. „kun waterjet“).
Det er en almindelig fejl i ordrer kun at angive tolerancetallet uden skæremetoden og betingelserne for at opnå det. Leverandøren kan tilbyde den samme numeriske værdi, men med en anden metode, hvilket i praksis giver et andet resultat på den færdige del.
Professionelt råd: Bed altid om ét prøveeksemplar, før du bestiller en hel serie, hvis delen har en tolerance, der er snævrere end ±0,1 mm, eller en usædvanlig form. Prøvens pris udgør kun en brøkdel af omkostningerne ved et parti, der skal korrigeres. Det praktiske forløb for en sådan ordre beskrives i vejledningen til produktion af en pakning efter mål.
Erfaring med udførelse af ordrer efter mål
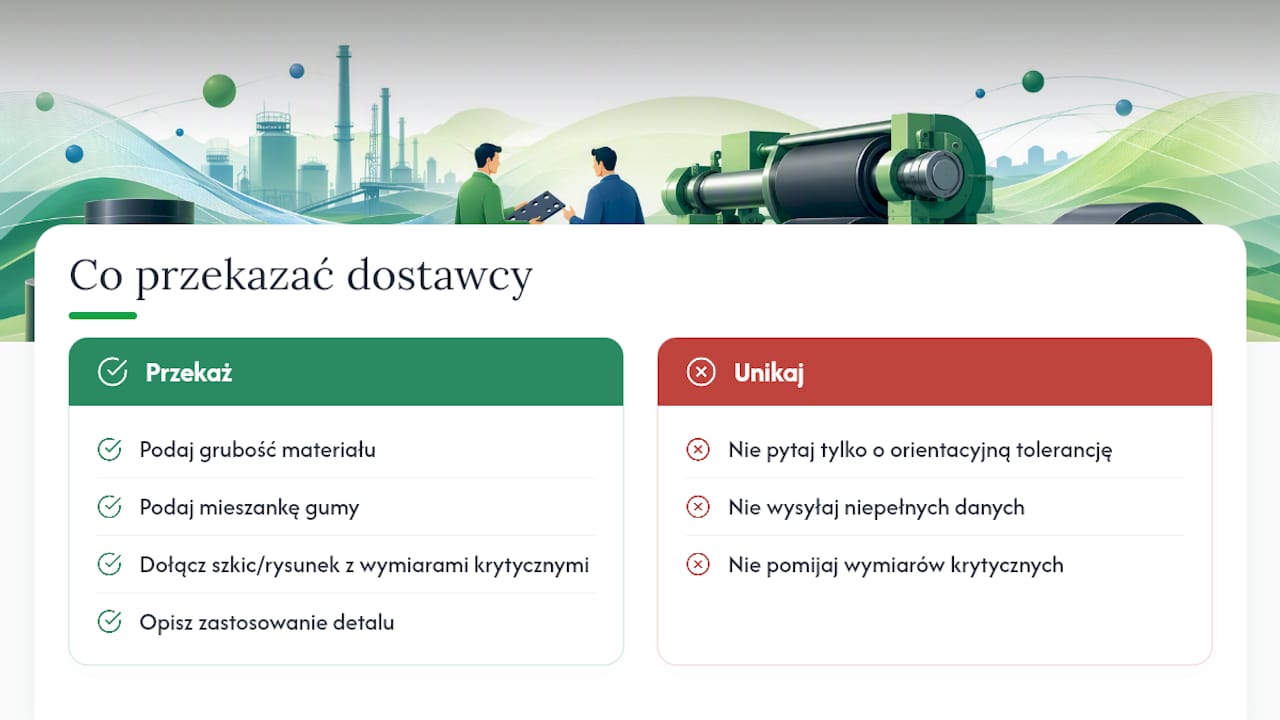
Vi udfører ordrer på gummiplader, pakninger og belægninger fremstillet efter kundens specifikke mål, både for private kunder og tekniske virksomheder. For at få et tilbud med en reel og ikke blot vejledende tolerance skal du give leverandøren oplysninger om materialets tykkelse og blanding, en skitse eller tegning med kritiske mål samt information om delens anvendelse. Jo flere konkrete oplysninger forespørgslen indeholder, desto mindre er risikoen for, at det færdige element ikke passer ind på monteringsstedet.
Udviklingsretningen for teknologien til gummiskæring
Automatisering og waterjet-systemer med stadig mere præcis styring af skærehovedet flytter gradvist grænsen for de tilgængelige tolerancer nedad, hvilket allerede ses i maskiner i OptiMAX-klassen. Det er gode nyheder for brancher, der kræver ensartethed, men advarslen er lige så vigtig: Indstillinger, der er udviklet til én gummiblanding, kan sjældent overføres direkte til en anden. Før du kræver en tolerance på ±0,05 mm dér, hvor ±0,2 mm er tilstrækkeligt, bør du beregne, om forskellen i produktionsomkostninger reelt kan betale sig funktionelt.
— Håndtering
Bestil gummidele efter mål med en konkret tolerance
I stedet for at lede efter en leverandør, der skal gætte dine krav ud fra en verbal beskrivelse, kan du angive materialet, tykkelsen og måltolerancen i din tilbudsforespørgsel. Leverandører tilbyder gummiplader, pakninger og gulvbelægninger i ikke-standardiserede størrelser, tilpasset den konkrete montering og ikke den nærmeste standardstørrelse fra kataloget.
I forespørgslen er det en god idé at angive blandingskoden (EPDM, NBR, SBR, silikone), tykkelsen, kritiske mål med tolerance samt detaljens anvendelse, f.eks. industriel tætning, fitnessgulv eller maskindel. Se det fulde udvalg af kundetilpasset produktion på Plastnets websted, og send en forespørgsel med de konkrete mål for at få et tilbud, der er tilpasset din tekniske tegning og ikke en gennemsnitlig standard.
Kilder
- Vandskæring af pakninger og gummielementer | Jet System
- CNC-skæremaskine til pakninger — SLCNCCUT
- Ikke set
Ofte stillede spørgsmål
Hvilke standarder gælder for gummiets mål-tolerancer?
Der findes ikke én universel standard for gummi, der svarer til de standarder, der anvendes for metal. I praksis anvendes værkstedstabeller, f.eks. klasse L2, samt tolerancer angivet af maskinproducenten for den pågældende skæreteknologi.
Hvad er den bedste måde at skære gummi på for at bevare en snæver tolerance?
Præcisions-waterjet, såsom OptiMAX, giver de snævreste tolerancer, ned til ±0,025 mm, uden varmepåvirket zone, hvilket er afgørende ved tykke elastomerer.
Hvad er tolerancen ved laserskæring af gummi?
Laser giver typisk en tolerance på hundrededele af en millimeter, men kræver kontrol af de termiske parametre, da for høj effekt kan brænde materialets kant.
Hvad betyder tolerancen g6 i forbindelse med gummi?
Tolerancen g6 er en betegnelse fra tolerancesystemet for metalelementer og anvendes sjældent direkte på gummi. For gummielementer henviser man oftere til værkstedsklasser, f.eks. L2, eller til den pågældende skæremaskines katalogtolerance.
Fremstiller Plastnet pakninger med den tolerance, kunden angiver?
Ja, Plastnet fremstiller kundetilpassede pakninger og gummiplader. For at opnå en bestemt tolerance skal materialet, tykkelsen og de kritiske mål fra tegningen angives i forespørgslen.
