Kummi lõikamise tolerantsid: millised väärtused on tootmises realistlikud


Praktikas annab kummi täppislõikamine tolerantsid alates ±0,025 mm OptiMAX-klassi masinatega kuni ±1 mm lihtsamate meetodite kasutamisel paksudel lehtedel. Tulemus sõltub kolmest muutujast: lõiketehnoloogiast, kummisegu liigist ja selle paksusest. Järgmistes jaotistes on need väärtused esitatud konkreetsete arvudena ning näidatud, mida tehnilisele joonisele märkida, et tarnija mõistaks nõudeid ilma lisaküsimusteta.
Lühidalt:
- Kõige kitsamate, kuni ±0,025 mm tolerantside saavutamiseks sobib kõige paremini täppisklassi waterjet, näiteks OptiMAX.
- Kummi lõikamise tolerantsid sõltuvad tehnoloogiast, materjalist ja selle paksusest: laser tagab sajandikmillimeetri suurusjärgus täpsuse, stantsid aga ligikaudu ±0,1 mm.
- Kõvemate kummisegude, näiteks NBR-i või EPDM-i puhul võib saavutada mõõtmete parema korratavuse kui elastse silikooni või butüüli korral.
- Enne tellimist tasub tellida näidisdetail, et kontrollida, kas valitud tehnoloogia ja seadistused tagavad nõutava tolerantsi.
- Tootmisprotsessis on olulised õiged parameetrid, näiteks lõikekiirus, tera seisukord ja materjali kinnituse stabiilsus, sest nendest sõltub lõplik täpsus.
Sisukord
- Kummi lõikamise tüüpilised tolerantsid tehnoloogia järgi
- Kuidas kummi tüüp ja paksus tolerantsidele mõjuvad
- Protsessi parameetrid, mis põhjustavad kõige sagedamini mõõtmevigu
- Millal valida WaterJet, laser, CNC või stants
- Kvaliteedikontroll ja tolerantside mõõtmine tootmises
- Mida kirjutada kummidetaili tellimuse spetsifikatsiooni
- Kogemus mõõdu järgi tellimuste täitmisel
- Kummi lõikamise tehnoloogia arengusuund
- Telli mõõtude ja kindla tolerantsiga kummidetailide tellimine
- Allikad
- Korduma kippuvad küsimused
Kummi lõikamise tüüpilised tolerantsid tehnoloogia järgi
Lõikemeetod määrab tolerantsi rohkem kui ükski teine projekteerimistegur. Waterjet ei tekita kuumusest mõjutatud tsooni, mistõttu saab see paksude elastomeeridega hakkama märksa paremini kui laser või võnkuv nuga. See tagab geomeetria korratavuse isegi tuhandetesse ulatuvate detailiseeriate puhul, nagu teatab Jet System. Seevastu stantsid on tolerantsi poolest kõige nõrgemad, kuid lihtsate kujundite suurte seeriate puhul on nende eeliseks madalam hind.
Allolevas tabelis on esitatud realistlikud väärtused, mida saab tellimuse spetsifikatsiooni märkida.
| Lõiketehnoloogia | Tüüpiline tolerants | Praktilised märkused |
|---|---|---|
| Täppisklassi waterjet (nt OptiMAX) | kuni ±0,025 mm | Kasutatakse lennundus- ja meditsiinitööstuses, kinnitab tootja OMAX |
| Standardne waterjet | tuhandikmillimeetri suurusjärgus tolerants | Piisav enamiku tööstuslike tihendite jaoks |
| Laser | tüüpiline tolerants sajandikmillimeetri piires | Servade kõrbemise oht valede parameetrite korral |
| Võnkuv nuga / CNC | ±0,1 mm | Pidevtootmises kummi CNC-masinate tootjate deklareeritud täpsus |
| Stantsid (matriitsid) | tolerants on teiste meetoditega võrreldes suurem, mõnekümnendikust kuni mõnesaja tuhandiku millimeetrini | Sõltub matriitsi seisukorrast ja materjali kõvadusest |
Ükski neist väärtustest ei ole automaatselt garanteeritud. Deklareeritud tolerantsi saavutamiseks peavad korraga olema täidetud mitu tingimust:
- materjalil on stabiilne kõvadus ja ühtlane struktuur ilma õhumullideta,
- lehe paksus vastab vahemikule, mille jaoks masin kalibreeriti,
- tera või düüs on heas tehnilises seisukorras, ilma kulumisjälgedeta,
- tööpind ja vaakumkinnitus hoiavad materjali lõikamise ajal tõhusalt paigal.
Mõne nimetatud punkti eiramine võib tegelikku hälvet suurendada isegi kaks korda võrreldes kataloogiväärtusega.
Kuidas kummi tüüp ja paksus tolerantsidele mõjuvad
Kummisegu määrab, kuidas materjal reageerib lõiketera survele ja veejoale lõikamise ajal. Silikoon ja butüül on väga elastsed, mistõttu kipuvad need tera all „põgenema” ja enne algkujusse naasmist ajutiselt deformeeruma. See raskendab keerukate kontuuride puhul range tolerantsi hoidmist. NBR, EPDM ja SBR on kõvemad ning mõõtmetelt stabiilsemad, mis hõlbustab korratavate tulemuste saavutamist, eriti waterjet- või võnkuva noaga lõikamisel. Lisateavet eri kummisegude käitumise kohta töötlemisel leiad tehniliste kummitüüpide juhendist.
Materjali paksus seab omad piirangud. Alla 2 mm paksused õhukesed lehed kipuvad lõikamise ajal kergesti kortsuma või nihkuma, mistõttu on väike viga vaakumkinnituses kohe serval näha. Üle 15 mm paksused plaadid tekitavad omakorda kaldus servad, kui lõikekiirus on materjali tiheduse suhtes liiga suur.
Detaili spetsifitseerimisel tasub järgida mõningaid projekteerimisreegleid:
- jätke metallraamide või juhikutega kokku sobivate detailide juurde mõnekümnendikust kuni poole millimeetrini ulatuv paigaldusvaru,
- kavandage lõikesuund materjali kiudude suunas seal, kus tootja määrab valtsimissuuna,
- tellige enne täisseeria käivitamist üks prototüüpeksemplar, eriti silikoonsegude puhul.
EPDM-i omadusi ja käitumist töötlemisel kirjeldab põhjalikumalt inseneridele mõeldud EPDM-kummiprofiil.
Protsessi parameetrid, mis põhjustavad kõige sagedamini mõõtmevigu
Ainuüksi masina valimisest ei piisa. Protsessi seadistused määravad, kas kataloogis esitatud tolerants kandub tegelikult üle konkreetsele detailile. Mitut parameetrit tuleb pidevalt kontrollida:
- Lõikekiirus – liiga suur kiirus WaterJeti või laseri puhul põhjustab kaldu ja pooliku lõikega serva, võnkuva noa korral aga materjali lokaalseid deformatsioone.
- Vaakumkinnitus ja materjali etteandmine – ebapiisav kinnitumine lauale põhjustab lehe nihkumist lõikamise ajal, mis on üks levinumaid defektide põhjuseid, nagu näitavad lõikeriistade valikul tehtud vigade analüüsid.
- Lõikeserva geomeetria ja seisukord – kulunud või valesti valitud tera ümardab servi ja suurendab materjali deformeerumist iga järgneva tsükli ajal.
- Noa võnkesagedus – võnkuvate nugade puhul tekitab liiga väike sagedus ettenihkekiiruse suhtes sakilise serva, eriti kõvemate kummide, näiteks SBR-i korral.
- WaterJeti abrasiiv – abrasiivi tüüp ja terasuurus mõjutavad serva siledust; jämedam tera kiirendab lõikamist, kuid halvendab pinna viimistlust.
Masinate tootjad esitavad tavaliselt nende parameetrite algväärtused konkreetse materjali ja paksuse jaoks, käsitledes neid lähtepunktina edasiseks optimeerimiseks, mida kinnitavad elastomeeride lõikamist käsitlevad valdkonna materjalid.
Professionaali nõuanne: Ärge kunagi kandke protsessi seadistusi ühelt kummisegult teisele üle ilma proovikatseta. Sama nuga ja sama kiirus, mis annavad EPDM-il ideaalse serva, võivad sama paksusega silikooni rebestada.
Millal valida WaterJet, laser, CNC või stants
Meetodi valik sõltub kolmest küsimusest: milline tolerants on nõutav, kui paks on materjal ja kui palju detaile tuleb valmistada.
WaterJet on otstarbekas seal, kus on oluline kuumusest mõjutamata tsooni puudumine ja geomeetria suurim täpsus, eriti üle 10 mm paksuste elastomeeride puhul, mille korral muud meetodid hakkavad täpsuses ebaõnnestuma. See lahendus on samuti ülekaalus siis, kui joonisel märgitud tolerants langeb umbes ±0,1 mm-ni või sellest väiksemaks.
Laser saab hästi hakkama keerukate väikeste kontuuridega õhukestel materjalidel, kuid nõuab ettevaatlikkust. Kiire kõrge temperatuur võib kummiserva lokaalselt kõrvetada, nagu elastomeeride laserlõikamise spetsialistid kirjeldavad, mistõttu ei ole see meetod termiliselt tundlike segude, näiteks mõne silikooni puhul, esimene valik.
Võnknuga ja CNC on kesktee: piisav, umbes ±0,1 mm täpsus, mõistlikud kasutuskulud ja hea jõudlus keskmise suurusega seeriates lehtmaterjalide töötlemisel.
Stantsid on parimad ainult ühes olukorras: suured seeriad, lihtne kuju ja väikesed nõuded tolerantsile. Tuhandete identsete, ümara või lihtsa profiiliga tihendite puhul jaotub matriitsi maksumus nii paljude eksemplaride vahel, et ükski muu meetod ei ole odavam. Meetodi valimisel tasub võrrelda:
- tehnilisel joonisel nõutud tolerants,
- materjali paksus ja kõvadus,
- tooteseeria suurus,
- ühikukulu eelarve võrreldes rakiste maksumusega,
Kvaliteedikontroll ja tolerantside mõõtmine tootmises
Masina deklareeritud tolerants ei tähenda midagi ilma valmistoodete süstemaatilise mõõtmiseta. Mõõtevahendi valik sõltub nõutavast täpsusest:
- Š nihik – piisav ±0,1 mm ja suuremate tolerantside korral; kiire pisteline kontroll tootmisliinil.
- Mikromeeter – vajalik ±0,05 mm ja kitsamate tolerantside puhul, eriti materjali paksuse mõõtmiseks.
- 3D-skanner või profiiliprojektor – kasutatakse keerukate kontuuride ja alla ±0,025 mm tolerantside korral, kui punktmõõtmisest ei piisa.
Mõõtmiste sagedus tuleks kindlaks määrata enne seeria käivitamist, mitte otsustada jooksvalt. Seeriatootmise puhul on mõistlikum määratleda partii statistiliselt vastuvõetav hälve ja korrigeerimiskord kui tugineda üksnes juhuslikult valitud üksikutele kontrollmõõtmistele. Iga mõõtetulemus peaks jõudma aruandesse koos partii numbri, kuupäeva ja jooniseviitega, et hälbe korral oleks võimalik põhjuseni tagasi pöörduda.
Mida kirjutada kummidetaili tellimuse spetsifikatsiooni
Ilma täpsete tolerantsikirjeteta tehniline joonis põhjustab arusaamatusi ja kulukaid parandusi. Tarnijale edastatav spetsifikatsioon peaks sisaldama:
- kummisegu koodi (nt EPDM 70 ShA, NBR 60 ShA) koos nimipaksusega,
- lõikamise suuna materjali valtsimissuunaga võrreldes, kui see on oluline,
- iga kriitilise mõõtme konkreetse mõõtmetolerantsi, mitte üht üldist väärtust kogu detaili kohta,
- partii nõutava vastuvõtukünnise ja mõõtmisaruande vormingu,
- lõikemeetodi, kui tolerants nõuab kindlat tehnoloogiat (nt „ainult waterjet”).
Ainuüksi tolerantsi väärtuse märkimine ilma lõikemeetodi ja selle saavutamise tingimusteta on tellimustes levinud viga. Tarnija võib pakkuda sama arvväärtust, kuid teistsuguse meetodiga, mis annab valmisdetailil tegelikkuses teistsuguse tulemuse.
Professionaali nõuanne: Kui detaili tolerants on kitsam kui ±0,1 mm või selle kuju on ebatavaline, küsi alati enne kogu seeria tellimist üks proovdetail. Proovi maksumus on parandatud partii kuluga võrreldes tühine. Sellise tellimuse praktilist käiku kirjeldab mõõdu järgi tihendi valmistamise juhend.
Kogemus mõõdu järgi tellimuste täitmisel
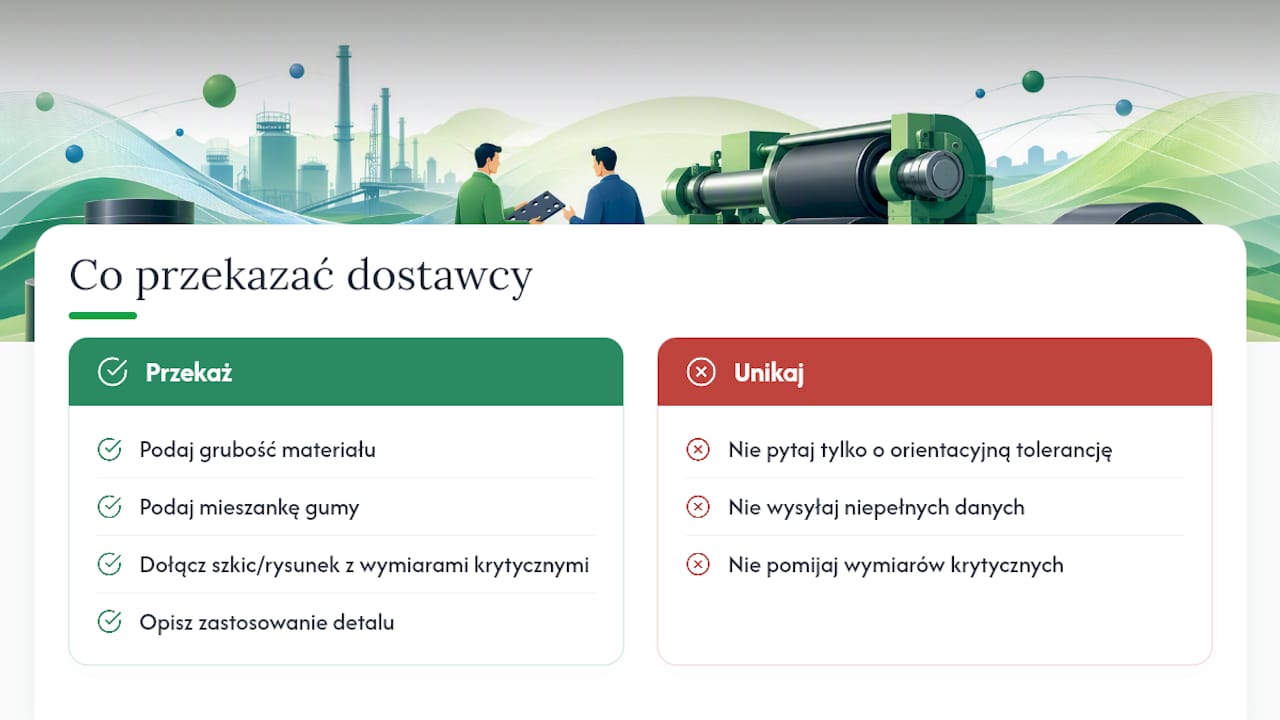
Valmistame kliendi konkreetsete mõõtude järgi kummiplaate, tihendeid ja katteid nii eraisikutele kui ka tehnikaettevõtetele. Et saada tegeliku, mitte ligikaudse tolerantsiga pakkumist, edasta tarnijale materjali paksus ja segu, kriitiliste mõõtudega eskiis või joonis ning teave detaili kasutusotstarbe kohta. Mida rohkem konkreetset infot päring sisaldab, seda väiksem on oht, et valmisdetail ei sobitu paigalduskohta.
Kummi lõikamise tehnoloogia arengusuund
Automaatika ja üha täpsema peajuhikuga waterjet-süsteemid nihutavad järk-järgult saadaolevate tolerantside piire väiksemaks, nagu on juba näha OptiMAX-klassi masinates. See on hea uudis korratavust nõudvatele tööstusharudele, kuid hoiatus on sama oluline: ühe kummisegu jaoks välja töötatud seadistused kanduvad harva otse üle teisele segule. Enne kui nõuad kohas, kus piisaks ±0,2 mm tolerantsist, tolerantsi ±0,05 mm, arvuta, kas tootmiskulu erinevus on funktsionaalselt tegelikult põhjendatud.
— Teenindus
Telli mõõtude ja kindla tolerantsiga kummidetailide tellimine
Selle asemel et otsida tarnijat, kes teie nõuded sõnalise kirjelduse põhjal ära arvaks, võib hinnapäringus esitada materjali, paksuse ja mõõtmete tolerantsi. Tarnijad pakuvad ebastandardsete mõõtudega kummiplaate, tihendeid ja põrandakatteid, mis on kohandatud konkreetse paigalduse, mitte kataloogi lähima standardmõõdu järgi.
Päringus tasub märkida segu kood (EPDM, NBR, SBR, silikoon), paksus, tolerantsiga kriitilised mõõtmed ning detaili kasutusotstarve, näiteks tööstuslik tihend, jõusaali põrandakate või masinaelement. Tutvuge kogu mõõtude järgi valmistatavate toodete valikuga Plastneti veebisaidil ja saatke konkreetsete mõõtmetega päring, et saada pakkumus, mis vastab teie tehnilisele joonisele, mitte keskmistatud standardile.
Allikad
Korduma kippuvad küsimused
Millised on kummi mõõtmete tolerantsistandardid?
Kummi jaoks ei ole üht universaalset standardit, mis oleks võrreldav metallidele kehtivate standarditega. Praktikas kasutatakse töökoja tabeleid, näiteks L2-klassi, ning tootja deklareeritud tolerantsid konkreetse lõiketehnoloogia masina kohta.
Millega on kõige parem kummi lõigata, et säilitada väike tolerants?
Täppisklassi waterjet, näiteks OptiMAX, tagab kõige väiksemad tolerantsid, kuni ±0,025 mm, ilma kuumuse mõjutsoonita, mis on paksude elastomeeride puhul oluline.
Milline on kummilaserlõikamise tolerants?
Laser annab tavaliselt sajandikmillimeetri suurusjärgus tolerantsi, kuid termilisi parameetreid tuleb kontrollida, sest liiga suur võimsus võib materjali serva ära põletada.
Mida tähendab tolerants g6 kummi kontekstis?
Tolerants g6 on metallosade tolerantsisüsteemi tähis, mida kasutatakse otse kummi puhul harva. Kummielementide puhul viidatakse sagedamini töökoja klassidele, näiteks L2-le, või konkreetse lõikeseadme kataloogitolerantsile.
Kas Plastnet valmistab kliendi määratud tolerantsiga tihendeid?
Jah, Plastnet valmistab mõõtude järgi kummitihendeid ja kummiplaate. Konkreetse tolerantsi saavutamiseks tuleb päringus esitada materjal, paksus ja joonisel märgitud kriitilised mõõtmed.
