Gumos pjovimo tolerancijos: kokios vertės realiai pasiekiamos gamyboje


Praktikoje tikslus gumos pjovimas užtikrina nuo ±0,025 mm toleranciją naudojant „OptiMAX“ klasės įrenginius iki ±1 mm toleranciją taikant paprastesnius metodus storiems lakštams. Rezultatas priklauso nuo trijų kintamųjų: pjovimo technologijos, gumos mišinio rūšies ir jo storio. Tolesniuose skyriuose šios vertės suskaidomos į konkrečius skaičius ir parodoma, ką įrašyti techniniame brėžinyje, kad tiekėjas suprastų reikalavimus be papildomų klausimų.
Trumpai tariant:
- Norint pasiekti siauriausias, iki ±0,025 mm siekiančias tolerancijas, geriausiai tinka tikslios klasės vandens srovės pjovimas, pavyzdžiui, „OptiMAX“.
- Gumos pjovimo tolerancijos priklauso nuo technologijos, medžiagos ir jos storio: lazeris užtikrina šimtąsias milimetro dalis, o išpjovimo štampai – maždaug ±0,1 mm.
- Naudojant kietesnius gumos mišinius, tokius kaip NBR ar EPDM, galima pasiekti geresnį matmenų pakartojamumą nei naudojant elastingą silikoną ar butilą.
- Prieš užsakant verta užsakyti bandomąjį egzempliorių, kad būtų galima patikrinti, ar pasirinkta technologija ir nustatymai užtikrina reikiamą toleranciją.
- Gamybos procese svarbūs tinkami parametrai, tokie kaip pjovimo greitis, ašmenų būklė ir medžiagos tvirtinimo stabilumas, nes nuo jų priklauso galutinis tikslumas.
Turinys
- Tipinės gumos pjovimo tolerancijos pagal technologiją
- Jak rodzaj i grubość gumy wpływają na tolerancje
- Proceso parametrai, dažniausiai sukeliantys matmenų paklaidą
- Kada rinktis „WaterJet“, lazerį, CNC ar iškirtimo presą
- Kokybės kontrolė ir tolerancijų matavimas gamyboje
- Ką įrašyti guminės detalės užsakymo specifikacijoje
- Patirtis vykdant pagal matmenis užsakytus gaminius
- Gumos pjovimo technologijos raidos kryptis
- Užsakykite pagal matmenis pagamintas gumines detales su konkrečia tolerancija
- Šaltiniai
- Dažniausiai užduodami klausimai
Tipinės gumos pjovimo tolerancijos pagal technologiją
Pjovimo metodas toleranciją lemia labiau nei bet kuris kitas projektavimo veiksnys. Vandens srovės pjovimas nesukuria šiluminio poveikio zonos, todėl su storais elastomerais susidoroja gerokai geriau nei lazeris ar osciliuojantis peilis, o tai užtikrina geometrijos pakartojamumą net tūkstančiais skaičiuojamose serijose, kaip nurodo „Jet System“. Kita vertus, išpjovimo štampai tolerancijos požiūriu yra silpniausi, tačiau didelėse paprastų formų serijose laimi dėl mažesnės kainos.
Toliau pateiktoje lentelėje nurodytos realistinės vertės, kurias galima įrašyti į užsakymo specifikaciją.
| Pjovimo technologija | Tipinė tolerancija | Praktinės pastabos |
|---|---|---|
| Tikslios klasės vandens srovės pjovimas (pvz., „OptiMAX“) | iki ±0,025 mm | Naudojama aviacijos ir medicinos pramonėje, patvirtina gamintojas OMAX |
| Standartinis vandens srovės pjovimas | Tūkstantųjų milimetro dalių eilės tolerancija | Pakankama daugumai pramoninių sandariklių |
| Lazeris | įprastinė tolerancija – šimtosios milimetro dalys | Netinkamai parinkus parametrus kyla kraštų pridegimo rizika |
| Osciliuojantis peilis / CNC | ±0,1 mm | Nuolatinėje gamyboje gumai skirtų CNC staklių gamintojų deklaruojamas tikslumas |
| Iškirtimo štampai (matricos) | tolerancija didesnė nei taikant kitus metodus, maždaug nuo dešimtųjų iki šimtųjų milimetro dalių | Priklauso nuo matricos būklės ir medžiagos kietumo |
Żadna z tych wartości nie jest gwarantowana automatycznie. Osiągnięcie deklarowanej tolerancji wymaga spełnienia kilku warunków jednocześnie:
- materiał ma stabilną twardość i jednorodną strukturę bez pęcherzy powietrza,
- grubość arkusza jest zgodna z zakresem, dla którego kalibrowano maszynę,
- ostrze lub dysza znajdują się w dobrym stanie technicznym, bez śladów zużycia,
- stół roboczy i docisk próżniowy skutecznie unieruchamiają materiał podczas cięcia.
Pomijanie któregokolwiek z tych punktów potrafi zwiększyć realne odchylenie nawet dwukrotnie względem wartości katalogowej.
Jak rodzaj i grubość gumy wpływają na tolerancje
Mieszanka gumowa determinuje, jak materiał reaguje na nacisk ostrza i strumień wody podczas cięcia. Silikon i butyl są bardzo elastyczne, dlatego mają tendencję do „uciekania” pod ostrzem i chwilowego odkształcania się przed powrotem do pierwotnego kształtu, co utrudnia utrzymanie ostrej tolerancji przy skomplikowanych konturach. NBR, EPDM i SBR są twardsze i bardziej stabilne wymiarowo, co ułatwia uzyskanie powtarzalnych rezultatów, szczególnie przy cięciu waterjet lub nożem oscylacyjnym. Więcej o zachowaniu poszczególnych mieszanek podczas obróbki znajdziesz w przewodniku po typach gum technicznych.
Grubość materiału wprowadza własne ograniczenia. Cienkie arkusze, poniżej 2 mm, łatwo się marszczą lub przesuwają podczas cięcia, więc niewielki błąd w docisku próżniowym natychmiast widać na krawędzi. Grube płyty, powyżej 15 mm, generują z kolei ukośne krawędzie, jeśli prędkość cięcia jest zbyt wysoka względem gęstości materiału.
Przy specyfikowaniu detalu warto trzymać się kilku reguł projektowych:
- przy elementach współpracujących z metalowymi ramami lub prowadnicami pozostaw luz montażowy rzędu dziesiątych do połowy milimetra,
- planuokite pjovimo kryptį išilgai medžiagos pluoštų ten, kur gamintojas nurodo valcavimo kryptį,
- užsakykite vieną prototipinį egzempliorių prieš pradėdami visos serijos gamybą, ypač silikoninių mišinių atveju.
EPDM savybės ir jo elgsena apdirbant išsamiau aprašytos inžinieriams skirtame EPDM gumos profilyje.
Proceso parametrai, dažniausiai sukeliantys matmenų paklaidą
Vien tik mašinos pasirinkimo nepakanka. Nuo proceso nustatymų priklauso, ar kataloginė tolerancija iš tiesų bus pasiekta konkrečioje detalėje. Keletą parametrų reikia nuolat kontroliuoti:
- Pjovimo greitis – per didelis greitis pjaunant vandens srove arba lazeriu lemia įstrižą, nevisiškai perpjautą kraštą, o pjaunant virpamuoju peiliu sukelia vietines medžiagos deformacijas.
- Vakuuminis prispaudimas ir medžiagos padavimas – nepakankamas lakšto pritraukimas prie stalo sukelia jo slinkimą pjovimo metu, o tai yra viena dažniausių defektų priežasčių, kaip rodo pjovimo įrankių parinkimo klaidų analizės.
- Ašmenų geometrija ir būklė – susidėvėję arba netinkamai parinkti ašmenys suapvalina kraštus ir didina medžiagos deformaciją kiekvieno tolesnio ciklo metu.
- Peilio virpesių dažnis – per mažas virpesių dažnis, palyginti su pastūmos greičiu, palieka dantytą kraštą, ypač pjaunant kietesnę gumą, pavyzdžiui, SBR.
- Abrazyvas vandens srovės pjovimo įrenginyje – abrazyvo rūšis ir grūdėtumas turi įtakos krašto glotnumui; stambesni grūdeliai pagreitina pjovimą, bet pablogina paviršiaus apdailą.
Mašinų gamintojai paprastai nurodo pradines šių parametrų reikšmes konkrečiai medžiagai ir jos storiui, laikydami jas atspirties tašku tolesniam optimizavimui, tai patvirtina ir pramonės medžiaga apie elastomerų pjovimą.
Profesionalo patarimas: Niekada neperkelkite proceso nustatymų iš vieno gumos mišinio kitam neatlikę bandomojo testo. Tas pats peilis ir toks pats greitis, idealiai nupjaunantys EPDM, gali suplėšyti tokio paties storio silikoną.
Kada rinktis „WaterJet“, lazerį, CNC ar iškirtimo presą
Metodo pasirinkimas priklauso nuo trijų klausimų: kokia tolerancija reikalinga, koks plastiko storis ir kiek detalių reikia pagaminti.
„WaterJet“ tinka ten, kur svarbu, kad nebūtų šilumos poveikio zonos ir būtų užtikrintas didžiausias geometrijos tikslumas, ypač pjaunant storesnius nei 10 mm elastomerus, kai kiti metodai pradeda nebeužtikrinti pakankamo tikslumo. Šis sprendimas taip pat dominuoja, kai brėžinyje nurodyta tolerancija yra apie ±0,1 mm arba mažesnė.
Lazeris gerai apdoroja sudėtingus, smulkius kontūrus plonose medžiagose, tačiau reikia elgtis atsargiai. Dėl aukštos spindulio temperatūros gumos kraštas gali vietomis apsvilti, kaip aiškina elastomerų pjovimo lazeriu specialistai, todėl šis metodas nėra pirmasis pasirinkimas termiškai jautriems mišiniams, pavyzdžiui, kai kuriems silikonams.
Osciliuojantis peilis ir CNC – tarpinis sprendimas: pakankamas maždaug ±0,1 mm tikslumas, pagrįstos eksploatacinės sąnaudos ir geras našumas apdorojant lakštines medžiagas vidutinio dydžio serijomis.
Iškirtimo štampai pranašesni tik vienu atveju: didelės serijos, paprasta forma ir nedidelė reikalaujama tolerancija. Gaminant tūkstančius vienodų apvalaus arba paprasto profilio tarpiklių, matricos kaina paskirstoma tokiam egzempliorių skaičiui, kad joks kitas metodas nebūna pigesnis. Renkantis metodą verta įvertinti:
- brėžinyje nurodyta reikiama tolerancija,
- medžiagos storis ir kietumas,
- gaminamos serijos dydis,
- vieneto savikainos ir įrankių kainos biudžetas.
Kokybės kontrolė ir tolerancijų matavimas gamyboje
Deklaruojama staklių tolerancija nieko nereiškia be sistemingo pagamintų detalių matavimo. Matavimo priemonė parenkama pagal reikiamą tikslumą:
- Slankmatis – pakankamas ±0,1 mm ir didesnėms tolerancijoms, leidžia greitai atlikti atrankinę kontrolę gamybos linijoje.
- Mikrometras – reikalingas esant ±0,05 mm ir mažesnėms tolerancijoms, ypač matuojant medžiagos storį.
- 3D skaitytuvas arba profilio projektorius – naudojamas esant sudėtingiems kontūrams ir mažesnėms nei ±0,025 mm tolerancijoms, kai taškinio matavimo nepakanka.
Bandymų dažnis turėtų būti nustatytas prieš pradedant serijinę gamybą, o ne parenkamas ad hoc. Serijinei gamybai tikslingiau apibrėžti statistiškai priimtiną partijos nuokrypį ir koregavimo procedūrą, nei remtis vien pavieniais atsitiktinai atrinktų detalių kontroliniais matavimais. Kiekvienas matavimo rezultatas turėtų būti įtrauktas į ataskaitą, nurodant partijos numerį, datą ir nuorodą į brėžinį, kad nuokrypio atveju būtų galima nustatyti priežastį.
Ką įrašyti guminės detalės užsakymo specifikacijoje
Techninis brėžinys be tikslių tolerancijų nuorodų lemia nesusipratimus ir brangiai kainuojančius pataisymus. Tiekėjui perduodamoje specifikacijoje turėtų būti nurodyta:
- gumos mišinio kodą (pvz., EPDM 70 ShA, NBR 60 ShA) ir nominalų storį,
- pjovimo kryptį, atsižvelgiant į medžiagos valcavimo kryptį, jei tai svarbu,
- konkrečią matmenų toleranciją kiekvienam kritiniam matmeniui, o ne vieną bendrą visos detalės vertę,
- reikalaujamą partijos priėmimo ribą ir matavimo ataskaitos formatą,
- pjovimo metodą, jei tolerancijai užtikrinti reikalinga konkreti technologija (pvz., „tik waterjet“).
Vien tik tolerancijos skaičiaus nurodymas, neapibrėžiant pjovimo metodo ir jos užtikrinimo sąlygų, yra dažna užsakymų klaida. Tiekėjas gali pasiūlyti tą pačią skaitinę vertę, tačiau naudodamas kitą metodą, todėl praktiškai gaunamas kitoks pagamintos detalės rezultatas.
Profesionalo patarimas: Jei detalės tolerancija siauresnė nei ±0,1 mm arba jos forma netipinė, prieš užsakydami visą seriją visada paprašykite vieno bandomojo egzemplioriaus. Mėginio kaina sudaro tik nedidelę pataisytos partijos kainos dalį. Praktinę tokio užsakymo eigą aprašo pagal matmenis gaminamos tarpinės gamybos vadovas.
Patirtis vykdant pagal matmenis užsakytus gaminius
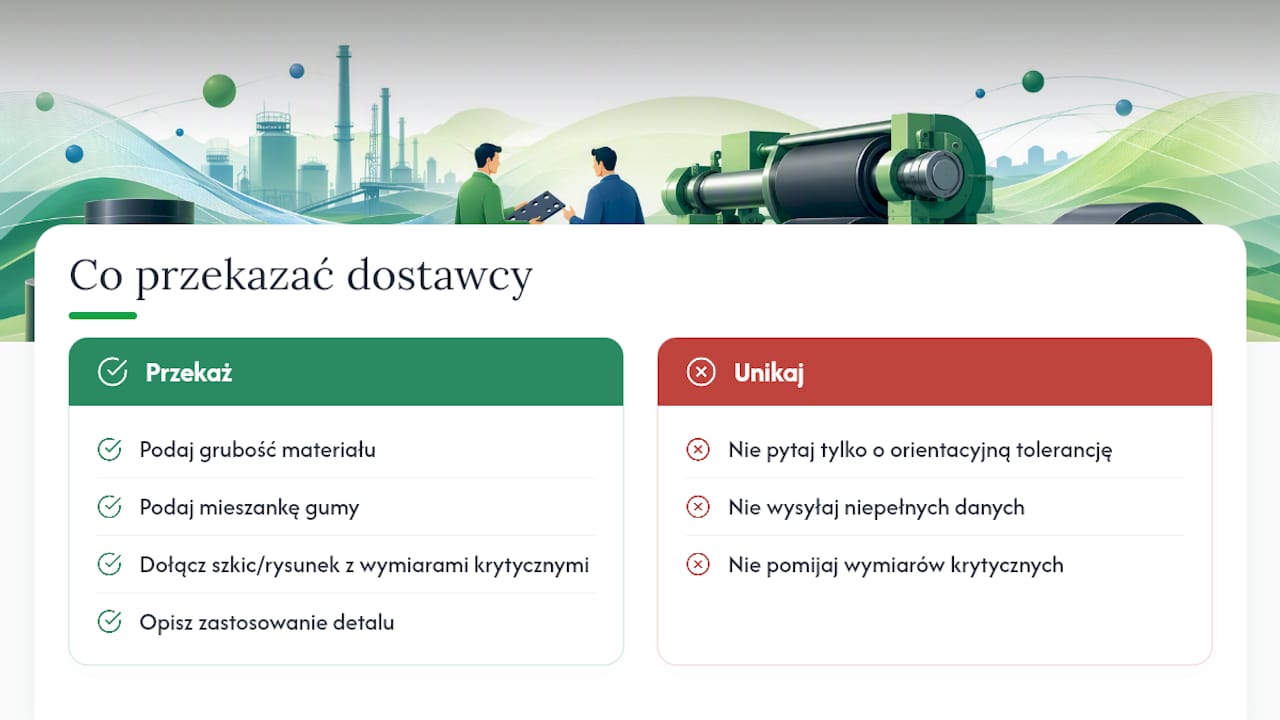
Gaminame pagal matmenis užsakytas gumos plokštes, tarpines ir dangas, pritaikytas konkretiems klientų nurodytiems matmenims, tiek privatiems klientams, tiek technikos įmonėms. Kad gautumėte pasiūlymą su realia, o ne apytiksle tolerancija, pateikite tiekėjui medžiagos storį ir mišinį, eskizą arba brėžinį su kritiniais matmenimis, taip pat informaciją apie detalės paskirtį. Kuo daugiau konkrečios informacijos pateiksite užklausoje, tuo mažesnė rizika, kad pagamintas elementas netiks montavimo vietoje.
Gumos pjovimo technologijos raidos kryptis
Automatika ir waterjet sistemos, vis tiksliau valdančios galvutės padėtį, palaipsniui mažina pasiekiamų tolerancijų ribas – tai jau matyti OptiMAX klasės įrenginiuose. Tai gera žinia pramonės šakoms, kurioms svarbus pakartojamumas, tačiau ne mažiau svarbus ir įspėjimas: vienam gumos mišiniui sukurti nustatymai retai tiesiogiai pritaikomi kitam. Prieš reikalaudami ±0,05 mm tolerancijos ten, kur pakaktų ±0,2 mm, apskaičiuokite, ar gamybos sąnaudų skirtumas iš tiesų funkciškai apsimoka.
— Aptarnavimas
Užsakykite pagal matmenis pagamintas gumines detales su konkrečia tolerancija
Užuot ieškojus tiekėjo, kuris iš žodinio aprašymo atspėtų jūsų reikalavimus, komercinėje užklausoje galima nurodyti medžiagą, storį ir matmenų toleranciją. Tiekėjai siūlo nestandartinių matmenų gumines plokštes, tarpines ir dangas, pritaikytas konkrečiam montavimui, o ne artimiausiam standartiniam katalogo dydžiui.
Užklausoje verta nurodyti mišinio kodą (EPDM, NBR, SBR, silikonas), storį, kritinius matmenis su tolerancija ir detalės paskirtį, pavyzdžiui, pramoninį sandariklį, sporto salės dangą ar mašinos elementą. Peržiūrėkite visą gamybos pagal užsakymą pasiūlą „Plastnet“ svetainėje ir išsiųskite užklausą su konkrečiais matmenimis, kad gautumėte pasiūlymą, pritaikytą jūsų techniniam brėžiniui, o ne vidutiniam standartui.
Šaltiniai
- Tarpinių ir guminių elementų pjovimas vandens srove | Srovės sistema
- CNC tarpinių pjovimo mašina — SLCNCCUT
- Nepastebėta
Dažniausiai užduodami klausimai
Kokie yra gumos matmenų tolerancijų standartai?
Nėra vieno universalaus gumai skirto standarto, panašaus į metalams taikomus standartus. Praktikoje naudojamos dirbtuvių lentelės, pavyzdžiui, L2 klasė, taip pat mašinos gamintojo deklaruojamos konkrečios pjovimo technologijos tolerancijos.
Kuo geriausia pjauti gumą, kad būtų išlaikyta maža tolerancija?
Tikslios klasės vandens srovės pjovimo staklės, tokios kaip „OptiMAX“, užtikrina mažiausias tolerancijas – iki ±0,025 mm, nesukurdamos šilumos poveikio zonos, o tai ypač svarbu pjaunant storus elastomerus.
Kokia yra guminės medžiagos pjovimo lazeriu tolerancija?
Lazeris paprastai užtikrina šimtųjų milimetro dalių toleranciją, tačiau būtina kontroliuoti šiluminius parametrus, nes per didelė galia gali apsvilinti medžiagos kraštą.
Ką reiškia tolerancija g6 gumos kontekste?
Tolerancija g6 yra metalinių elementų tolerancijų sistemos žymėjimas, retai tiesiogiai taikomas gumai. Guminiams elementams dažniau nurodomos dirbtuvių klasės, pavyzdžiui, L2, arba konkrečios pjovimo mašinos kataloginė tolerancija.
Ar „Plastnet“ gamina tarpines pagal kliento nurodytą toleranciją?
Taip, „Plastnet“ gamina pagal užsakymą pagamintas gumines tarpines ir plokštes. Norint užtikrinti konkrečią toleranciją, užklausoje būtina nurodyti medžiagą, storį ir kritinius brėžinyje pateiktus matmenis.
