Gumijas griešanas pielaides: kādas vērtības ražošanā ir reālas


Praksē precīza gumijas griešana nodrošina tolerances no ±0,025 mm ar OptiMAX klases iekārtām līdz ±1 mm, izmantojot vienkāršākas metodes bieziem lokšņu materiāliem. Rezultāts ir atkarīgs no trim mainīgajiem: griešanas tehnoloģijas, gumijas maisījuma veida un tā biezuma. Nākamajās sadaļās šīs vērtības ir sadalītas konkrētos skaitļos un parādīts, ko ierakstīt tehniskajā rasējumā, lai piegādātājs saprastu prasības bez papildu jautājumiem.
Īsumā:
- Visšaurāko ±0,025 mm toleranci nodrošināšanai vislabāk piemērots ir precīzās klases WaterJet, piemēram, OptiMAX.
- Gumijas griešanas tolerances ir atkarīgas no tehnoloģijas, materiāla un tā biezuma, turklāt lāzers nodrošina milimetra simtdaļu precizitāti, bet izciršanas presformas — aptuveni ±0,1 mm.
- Izmantojot cietākus gumijas maisījumus, piemēram, NBR vai EPDM, var panākt labāku izmēru atkārtojamību nekā elastīga silikona vai butila gadījumā.
- Pirms pasūtīšanas ieteicams pasūtīt testa paraugu, lai pārbaudītu, vai izvēlētā tehnoloģija un iestatījumi nodrošina nepieciešamo toleranci.
- Ražošanas procesā būtiski ir pareizi parametri, piemēram, griešanas ātrums, asmens stāvoklis un materiāla nostiprinājuma stabilitāte, jo no tā ir atkarīga galīgā precizitāte.
Saturs
- Tipiskās gumijas griešanas tolerances atkarībā no tehnoloģijas
- Kā gumijas veids un biezums ietekmē pielaides
- Procesa parametri, kas visbiežāk izraisa izmēru kļūdas
- Kad izvēlēties WaterJet, lāzeri, CNC vai štanci
- Kvalitātes kontrole un toleranču mērīšana ražošanā
- Ko ierakstīt gumijas detaļas pasūtījuma specifikācijā
- Pieredze pēc izmēra izgatavotu pasūtījumu īstenošanā
- Gumijas griešanas tehnoloģiju attīstības virziens
- Pasūtiet pēc izmēra izgatavotas gumijas detaļas ar noteiktu pielaidi
- Avoti
- Biežāk uzdotie jautājumi
Tipiskās gumijas griešanas tolerances atkarībā no tehnoloģijas
Griešanas metode toleranci ietekmē vairāk nekā jebkurš cits projektēšanas faktors. WaterJet nerada termiskās ietekmes zonu, tāpēc ar bieziem elastomēriem tas tiek galā ievērojami labāk nekā lāzers vai oscilējošs nazis, nodrošinot ģeometrijas atkārtojamību pat tūkstošiem izgatavotu detaļu lielās sērijās, kā norāda Jet System. Savukārt izciršanas presformas tolerances ziņā ir vājākas, taču lielās vienkāršu formu sērijās tās uzvar izmaksu ziņā.
Tālāk redzamajā tabulā apkopotas reālistiskas vērtības, ko var norādīt pasūtījuma specifikācijā.
| Griešanas tehnoloģija | Tipiskā tolerance | Praktiskas piezīmes |
|---|---|---|
| Precīzās klases WaterJet (piemēram, OptiMAX) | līdz ±0,025 mm | Izmanto aviācijas un medicīnas nozarē, apstiprina ražotājs OMAX |
| Standarta WaterJet | tolerance milimetra tūkstošdaļu robežās | Pietiekams lielākajai daļai rūpniecisko blīvju |
| Lāzers | tipiska pielaide simtdaļas milimetra robežās | Nepareizu parametru gadījumā pastāv malu apdegšanas risks |
| Oscilējošs nazis / CNC | ±0,1 mm | CNC gumijas apstrādes mašīnu ražotāju deklarētā precizitāte nepārtrauktā ražošanā |
| Izciršanas štances (matricas) | pielaide ir lielāka nekā citām metodēm — aptuveni no desmitdaļām līdz simtdaļām milimetra | Atkarīgs no matricas stāvokļa un materiāla cietības |
Neviena no šīm vērtībām netiek garantēta automātiski. Lai sasniegtu deklarēto pielaidi, vienlaikus jāizpilda vairāki nosacījumi:
- materiālam ir stabila cietība un viendabīga struktūra bez gaisa burbuļiem,
- loksnes biezums atbilst diapazonam, kuram mašīna tika kalibrēta,
- asmens vai sprausla ir labā tehniskā stāvoklī, bez nodiluma pazīmēm,
- darba galds un vakuuma piespiede efektīvi notur materiālu nekustīgu griešanas laikā.
Ignorējot kaut vienu no šiem punktiem, faktiskā novirze var palielināties pat divas reizes salīdzinājumā ar katalogā norādīto vērtību.
Kā gumijas veids un biezums ietekmē pielaides
Gumijas maisījums nosaka, kā materiāls reaģē uz asmens spiedienu un ūdens strūklu griešanas laikā. Silikons un butils ir ļoti elastīgi, tāpēc tiem ir tendence “aizbēgt” zem asmens un uz brīdi deformēties, pirms atgūst sākotnējo formu, kas apgrūtina stingras pielaides saglabāšanu sarežģītām kontūrām. NBR, EPDM un SBR ir cietāki un izmēru ziņā stabilāki, tādēļ tie atvieglo atkārtojamu rezultātu iegūšanu, īpaši griežot ar ūdens strūklu vai oscilējošu nazi. Vairāk par atsevišķu maisījumu uzvedību apstrādes laikā varat uzzināt tehnisko gumiju veidu ceļvedī.
Materiāla biezums rada savus ierobežojumus. Plānas loksnes, kas ir plānākas par 2 mm, griešanas laikā viegli saburzās vai nobīdās, tāpēc neliela kļūda vakuuma piespiedē uzreiz ir redzama malā. Savukārt biezas plāksnes, kas ir biezākas par 15 mm, rada slīpas malas, ja griešanas ātrums ir pārāk liels attiecībā pret materiāla blīvumu.
Detalizējot detaļu, ir vērts ievērot dažus projektēšanas noteikumus:
- atstājiet montāžas rezervi aptuveni no desmitdaļām līdz pusmilimetram elementiem, kas saskaras ar metāla rāmjiem vai vadotnēm,
- plānojiet griešanas orientāciju gar materiāla šķiedrām tur, kur ražotājs norāda velmēšanas virzienu,
- pasūtiet vienu prototipa eksemplāru pirms pilnas sērijas ražošanas uzsākšanas, īpaši silikona maisījumiem.
EPDM īpašības un tā uzvedība apstrādes laikā plašāk aprakstīta EPDM gumijas profilā inženieriem.
Procesa parametri, kas visbiežāk izraisa izmēru kļūdas
Ar mašīnas izvēli vien nepietiek. Procesa iestatījumi nosaka, vai kataloga pielaide patiešām tiks sasniegta konkrētajā detaļā. Vairāki parametri ir pastāvīgi jākontrolē:
- Griešanas ātrums – pārāk liels ātrums waterjet vai lāzera griešanā rada slīpu, nepilnīgi izgrieztu malu, savukārt svārstīgais nazis izraisa lokālas materiāla deformācijas.
- Vakuuma piespiedējspēks un materiāla padeve – nepietiekama piesūkšanās pie galda izraisa loksnes pārvietošanos griešanas laikā, kas ir viens no biežākajiem defektu cēloņiem, kā liecina griešanas instrumentu izvēles kļūdu analīzes.
- Asmens ģeometrija un stāvoklis – nodilis vai nepareizi izvēlēts asmens noapaļo malas un palielina materiāla deformāciju katrā nākamajā ciklā.
- Naža svārstību frekvence – svārstīgajiem nažiem pārāk zema frekvence attiecībā pret padeves ātrumu rada robainu malu, īpaši cietākās gumijās, piemēram, SBR.
- Abrazīvais materiāls waterjet griešanā – abrazīvā materiāla veids un graudu izmērs ietekmē malas gludumu; rupjāki graudi paātrina griešanu, taču pasliktina virsmas apdari.
Mašīnu ražotāji parasti norāda šo parametru sākotnējās vērtības konkrētam materiālam un biezumam, uzskatot tās par sākumpunktu turpmākai optimizācijai, ko apstiprina nozares materiāli par elastomēru griešanu.
Profesionāļa padoms: Nekad nepārnesiet procesa iestatījumus no viena gumijas maisījuma uz citu, neveicot izmēģinājuma testu. Tas pats nazis un tāds pats ātrums, kas nodrošina ideālu malu EPDM gumijai, var saplēst tāda paša biezuma silikonu.
Kad izvēlēties WaterJet, lāzeri, CNC vai štanci
Metodes izvēle ir atkarīga no trim jautājumiem: kāda pielaide ir nepieciešama, cik biezs ir materiāls un cik detaļu jāizgatavo.
WaterJet ir piemērots tur, kur svarīga ir siltuma ietekmes zonas neesamība un visaugstākā ģeometrijas precizitāte, jo īpaši bieziem elastomēriem, kuru biezums pārsniedz 10 mm un kuru gadījumā citas metodes sāk zaudēt precizitāti. Šis risinājums dominē arī tad, ja rasējumā norādītā tolerance samazinās līdz aptuveni ±0,1 mm vai mazāk.
Lāzers labi tiek galā ar sarežģītām, smalkām kontūrām plānos materiālos, taču prasa piesardzību. Stara augstā temperatūra var lokāli apsvilināt gumijas malu, kā to apraksta elastomēru lāzergriešanas speciālisti, tāpēc šī metode nav pirmā izvēle termiski jutīgiem maisījumiem, piemēram, dažiem silikoniem.
Svārstīgais nazis un CNC ir vidusceļa risinājums: pietiekama precizitāte aptuveni ±0,1 mm, saprātīgas ekspluatācijas izmaksas un laba produktivitāte lokšņu materiāliem vidēja lieluma sērijās.
Izciršanas instrumenti uzvar tikai vienā scenārijā: lielas sērijas, vienkārša forma un zema prasītā tolerance. Ražojot tūkstošiem vienādu apaļa vai vienkārša profila blīvju, matricas izmaksas sadalās uz tik daudziem eksemplāriem, ka neviena cita metode nav lētāka. Izvēloties metodi, ir vērts salīdzināt:
- rasējumā norādītā nepieciešamā tolerance,
- materiāla biezums un cietība,
- ražošanas sērijas lielums,
- budžets uz vienības izmaksām salīdzinājumā ar aprīkojuma izmaksām.
Kvalitātes kontrole un toleranču mērīšana ražošanā
Norādītā iekārtas tolerance neko nenozīmē bez sistemātiskas gatavo detaļu mērīšanas. Mērīšanas instrumenta izvēle ir atkarīga no nepieciešamās precizitātes:
- Bīdmērs – pietiekams ±0,1 mm un plašāku toleranču gadījumā; ātrai izlases kontrolei ražošanas līnijā.
- Mikrometrs – nepieciešams ±0,05 mm un šaurāku toleranču gadījumā, jo īpaši materiāla biezuma mērīšanai.
- 3D skeneris vai profila projektors – tiek izmantots sarežģītu kontūru un toleranču, kas ir mazākas par ±0,025 mm, gadījumā, kad punktveida mērījums nav pietiekams.
Pārbaužu biežums jānosaka pirms sērijas ražošanas sākuma, nevis jāizvēlas ad hoc. Sērijveida ražošanā saprātīgāk ir definēt statistiski pieņemamu partijas novirzi un korektīvo procedūru, nevis paļauties tikai uz atsevišķiem nejauši izvēlētiem kontrolmērījumiem. Katrs mērījuma rezultāts jāiekļauj pārskatā, norādot partijas numuru, datumu un atsauci uz rasējumu, lai novirzes gadījumā varētu noskaidrot tās cēloni.
Ko ierakstīt gumijas detaļas pasūtījuma specifikācijā
Tehniskais rasējums bez precīziem pielaižu apzīmējumiem rada pārpratumus un dārgus labojumus. Piegādātājam iesniegtajā specifikācijā jābūt norādītam:
- gumijas maisījuma kodu (piemēram, EPDM 70 ShA, NBR 60 ShA) kopā ar nominālo biezumu,
- griešanas orientāciju attiecībā pret materiāla velmēšanas virzienu, ja tas ir nozīmīgi,
- konkrētu izmēru pielaidi katram kritiskajam izmēram, nevis vienu vispārīgu vērtību visai detaļai,
- nepieciešamo partijas pieņemšanas slieksni un mērījumu pārskata formātu,
- griešanas metodi, ja pielaidei nepieciešama konkrēta tehnoloģija (piemēram, “tikai waterjet”).
Pielaižu skaitliskās vērtības norādīšana bez griešanas metodes un nosacījumiem, kādos to iespējams sasniegt, ir bieži sastopama pasūtījumu kļūda. Piegādātājs var piedāvāt tādu pašu skaitlisko vērtību, taču ar citu metodi, kas praksē gatavajai detaļai rada atšķirīgu rezultātu.
Profesionāļa padoms: Ja detaļai nepieciešama šaurāka nekā ±0,1 mm pielaide vai tai ir neparasta forma, pirms pilnas sērijas pasūtīšanas vienmēr lūdziet izgatavot vienu testa eksemplāru. Parauga izmaksas ir tikai daļa no labotas partijas izmaksām. Šāda pasūtījuma praktiskā norise aprakstīta ceļvedī par pēc izmēra izgatavotas blīves ražošanu.
Pieredze pēc izmēra izgatavotu pasūtījumu īstenošanā
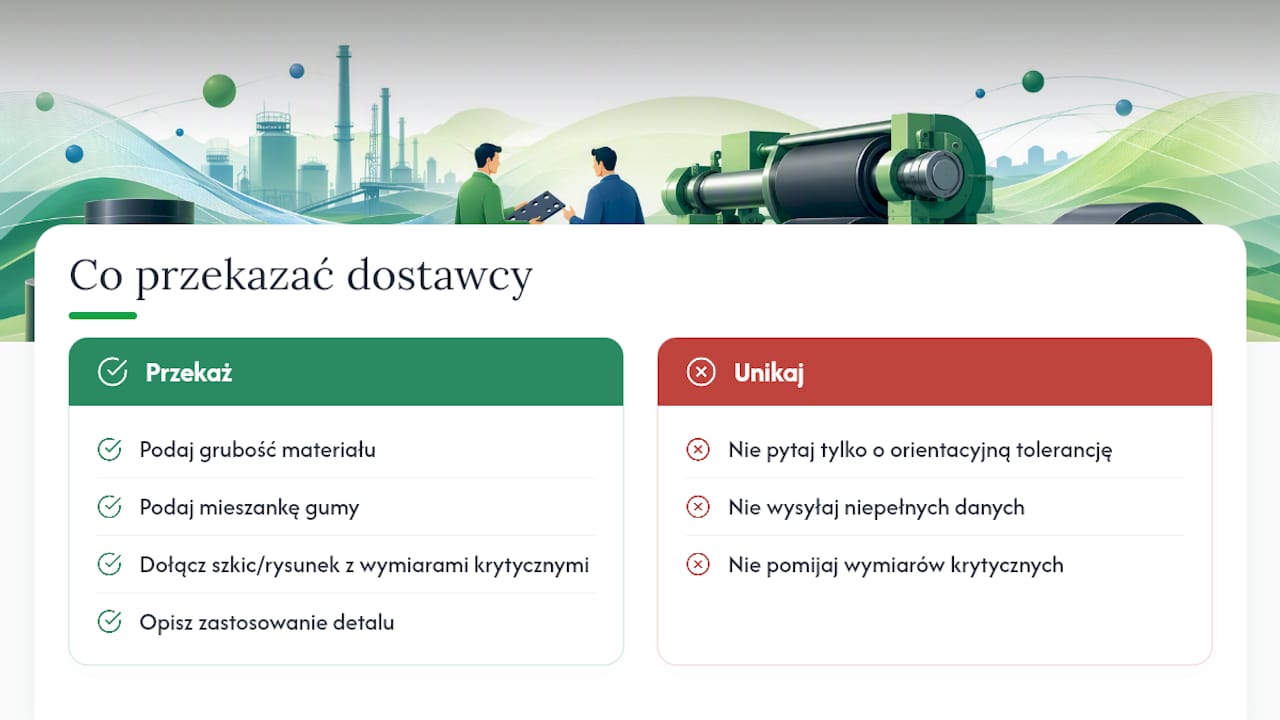
Mēs izgatavojam pēc klienta konkrētajiem izmēriem pasūtītas gumijas plāksnes, blīves un pārklājumus gan privātpersonām, gan tehniskajiem uzņēmumiem. Lai saņemtu piedāvājumu ar reālu, nevis aptuvenu pielaidi, sniedziet piegādātājam materiāla biezumu un maisījumu, skici vai rasējumu ar kritiskajiem izmēriem, kā arī informāciju par detaļas pielietojumu. Jo vairāk konkrētas informācijas ir pieprasījumā, jo mazāks risks, ka gatavais elements neiederēsies montāžas vietā.
Gumijas griešanas tehnoloģiju attīstības virziens
Automatizācija un waterjet sistēmas ar arvien precīzāku galvas vadību pakāpeniski samazina pieejamo pielaižu robežas, un tas jau šodien redzams OptiMAX klases iekārtās. Tās ir labas ziņas nozarēm, kurām nepieciešama atkārtojamība, taču tikpat svarīgs ir brīdinājums: vienam gumijas maisījumam izstrādātie iestatījumi reti ir tieši pārnesami uz citu. Pirms pieprasāt ±0,05 mm pielaidi vietā, kur pietiktu ar ±0,2 mm, aprēķiniet, vai ražošanas izmaksu starpība funkcionāli tiešām ir tā vērta.
— Apkalpošana
Pasūtiet pēc izmēra izgatavotas gumijas detaļas ar noteiktu pielaidi
Tā vietā, lai meklētu piegādātāju, kurš uzminēs jūsu prasības pēc mutiska apraksta, piedāvājuma pieprasījumā var norādīt materiālu, biezumu un izmēru pielaidi. Piegādātāji piedāvā nestandarta izmēru gumijas loksnes, blīves un segumus, kas pielāgoti konkrētai montāžai, nevis tuvākajam standarta izmēram katalogā.
Pieprasījumā ieteicams norādīt maisījuma kodu (EPDM, NBR, SBR, silikons), biezumu, kritiskos izmērus ar pielaidi un detaļas paredzēto lietojumu, piemēram, rūpniecisku blīvējumu, sporta zāles segumu vai iekārtas elementu. Apskatiet pilno pēc izmēra izgatavošanas piedāvājumu Plastnet vietnē un nosūtiet pieprasījumu ar konkrētiem izmēriem, lai saņemtu piedāvājumu, kas pielāgots jūsu tehniskajam rasējumam, nevis vidējam standartam.
Avoti
- Blīvju un gumijas elementu griešana ar ūdensstrūklu | Jet System
- CNC blīvju griešanas iekārta — SLCNCCUT
- Neredzams
Biežāk uzdotie jautājumi
Kādi ir gumijas izmēru pielaižu standarti?
Gumijai nepastāv viena universāla norma, kas būtu līdzīga metālam piemērojamām normām. Praksē izmanto darbnīcu tabulas, piemēram, L2 klases tabulas, kā arī iekārtas ražotāja deklarētās pielaides konkrētajai griešanas tehnoloģijai.
Ar ko vislabāk pārgriezt gumiju, lai saglabātu šauru pielaidi?
Precīzas klases ūdensstrūkla, piemēram, OptiMAX, nodrošina visšaurākās pielaides — līdz ±0,025 mm — bez siltuma ietekmes zonas, kas ir būtiski bieziem elastomēriem.
Kāda ir gumijas lāzergriešanas pielaide?
Lāzers parasti nodrošina pielaidi simtdaļās milimetra, taču jāuzrauga termiskie parametri, jo pārāk liela jauda var apdedzināt materiāla malu.
Ko gumijas kontekstā nozīmē pielaide g6?
Pielaide g6 ir apzīmējums no metāla elementu pielaižu sistēmas, ko gumijai tieši piemēro reti. Gumijas elementiem biežāk atsaucas uz darbnīcu klasēm, piemēram, L2, vai konkrētās griešanas iekārtas kataloga pielaidi.
Vai Plastnet izgatavo blīves ar klienta norādīto pielaidi?
Jā, Plastnet izgatavo pēc izmēra gumijas blīves un loksnes. Konkrētas pielaides nodrošināšanas priekšnoteikums ir pieprasījumā norādīt materiālu, biezumu un kritiskos rasējuma izmērus.
