Pręt poliamidowy PA6: jak go poprawnie obrabiać mechanicznie


Pręty poliamidowe PA6 nadają się do obróbki mechanicznej: toczysz je, frezujesz i wiercisz bez większych ograniczeń, a materiał znosi to znacznie lepiej niż wiele innych tworzyw konstrukcyjnych. Jedno zastrzeżenie decyduje o powodzeniu całego procesu: higroskopijność. PA6 chłonie wilgoć z otoczenia, co zmienia jego wymiary, więc materiał trzeba dokładnie wysuszyć i kondycjonować przed precyzyjną obróbką. Do tego dochodzi kontrola parametrów skrawania, bez której wióry zaczynają się topić na ostrzu.
Krótko mówiąc:
- Poliamid PA6 chłonie wilgoć do 3,5%, co wymaga dokładnego wysuszenia i kondycjonowania przed precyzyjną obróbką.
- Odmiana odlewana PA6-G jest lepsza do dużych, precyzyjnych detali, ponieważ mniej pracuje po obróbce i lepiej utrzymuje wymiar.
- W trakcie obróbki należy stosować ostre, jednoostrzowe narzędzia, chłodzenie sprężonym powietrzem oraz unikać przegrzewania i topienia wiórów.
- Pręty są dostępne w standardowych długościach 1000 mm i średnicach od kilku do ponad 100 mm z możliwością zamówienia na wymiar.
- Przed produkcją seryjną kluczowe jest suszenie, kondycjonowanie i odpowiedni dobór parametrów skrawania, aby uniknąć odkształceń i problemów z wilgocią.
Spis treści
- Właściwości prętów poliamidowych, które decydują o obróbce
- PA6 czy PA6-G: która odmiana poliamidu do jakiego detalu
- Jakie średnice i tolerancje prętów PA6 są dostępne w handlu
- Jak obrabiać mechanicznie pręt poliamidowy krok po kroku
- Parametry skrawania i dobór narzędzi dla PA6
- Klejenie i wykończenie detali z poliamidu
- Typowe błędy w obróbce prętów PA6 i jak ich unikać
- Kiedy warto zamówić pręt poliamidowy na wymiar
- Zamów pręt PA6 na wymiar u Plastnet
- Źródła
- Najczęściej zadawane pytania
Właściwości prętów poliamidowych, które decydują o obróbce
Zanim ustawisz maszynę, musisz znać kilka liczb. Gęstość PA6 wynosi około 1,13 do 1,15 g/cm³, a materiał pracuje długotrwale w zakresie od -40°C do +100°C, co czyni go dobrym kompromisem między wytrzymałością, niskim tarciem i tłumieniem drgań.
Największym wyzwaniem technologicznym jest chłonność wilgoci na poziomie 2,5 do 3,5% dla PA6. Pręt, który leżał kilka tygodni w wilgotnym magazynie, może mieć inne wymiary niż ten świeżo dostarczony z suszarni, co bezpośrednio wpływa na tolerancje po obróbce.
Praktyczne cechy materiału, które warto znać przed uruchomieniem programu:
- niska masa własna w porównaniu z metalami, co ułatwia transport i montaż elementów;
- dobra odporność na korozję i ścieranie w kontakcie z innymi materiałami;
- naturalne tłumienie drgań, przydatne w łożyskach i elementach ślizgowych;
- niskie tarcie własne, które ogranicza potrzebę smarowania w wielu zastosowaniach.
Modyfikacje takie jak włókno szklane czy lubrykanty (na przykład MoS₂) zwiększają sztywność i odporność cieplną, ale jednocześnie zmieniają zachowanie materiału pod nożem. Pręty z dodatkiem włókna szklanego są bardziej ścierne dla ostrzy i mogą wymagać częstszej wymiany narzędzi.
PA6 czy PA6-G: która odmiana poliamidu do jakiego detalu
Rynek oferuje dwie główne odmiany prętów poliamidowych i wybór między nimi decyduje o jakości finalnego detalu. PA6-G, czyli poliamid odlewany, wykazuje lepszą stabilność wymiarową i mniejsze naprężenia wewnętrzne niż poliamid wytłaczany. To sprawia, że jest naturalnym wyborem tam, gdzie liczy się precyzja.
Praktyczny podział wygląda tak:
- PA6-G (odlewany) — wybieraj do dużych brył, tulei o dużej średnicy i elementów z wąskimi tolerancjami, gdzie naprężenia wewnętrzne mogłyby powodować odkształcenia po obróbce;
- PA6 (ekstrudowany) — wybieraj do elementów mniej krytycznych wymiarowo, prowadnic, podkładek czy detali o umiarkowanych wymaganiach precyzyjnych, gdzie liczy się dostępność i cena;
- odmiany modyfikowane — dobieraj wtedy, gdy potrzebujesz konkretnej właściwości (mniejsze tarcie, większa sztywność), pamiętając o wpływie na parametry skrawania.
Odmiana odlewana jest preferowana przy dużych i precyzyjnych detalach właśnie dlatego, że po obróbce mniej „pracuje” i lepiej trzyma wymiar w czasie.
Jakie średnice i tolerancje prętów PA6 są dostępne w handlu
Producenci prętów poliamidowych trzymają się kilku standardowych formatów, co ułatwia planowanie zamówienia. Typowa długość handlowa to 1000 mm, a średnice sięgają od kilku milimetrów do ponad 100 mm, w zależności od dostawcy. Pręt PA6-G o średnicy 140 mm i długości 1000 mm to przykład typowego dużego formatu, który trafia potem na tokarkę do dalszej obróbki.
| Parametr | Wartość typowa dla PA6 |
|---|---|
| Standardowa długość pręta | 1000 mm |
| Zakres średnic w handlu | od kilku mm do ponad 100 mm |
| Tolerancja surowego pręta | zależna od producenta, zwykle klasa handlowa |
| Tolerancja po obróbce finalnej | możliwa do zawężenia do klas precyzyjnych |
Zamawiając materiał, podaj dostawcy komplet informacji: gatunek (PA6 czy PA6-G), wymaganą długość, tolerancję docelową, ewentualną modyfikację (włókno szklane, kolor) oraz przeznaczenie detalu. Więcej o kosztach i sposobach zamawiania znajdziesz w przewodniku po cenach prętów poliamidowych.
Jak obrabiać mechanicznie pręt poliamidowy krok po kroku
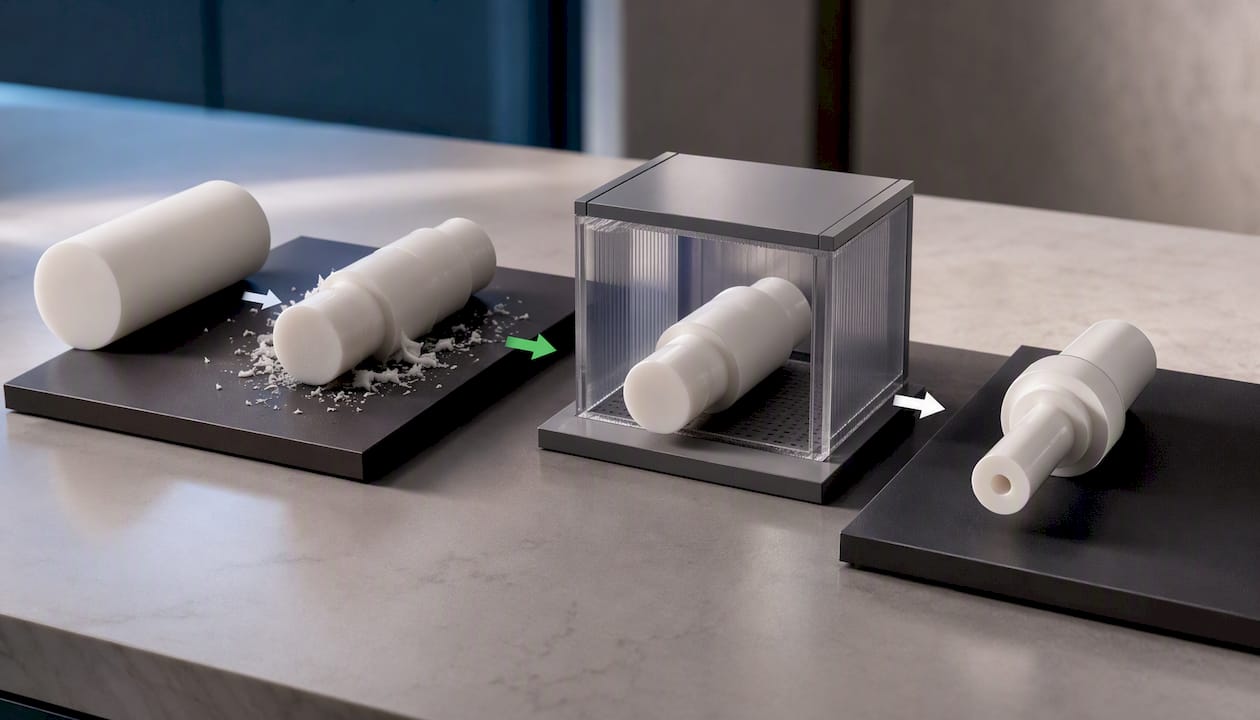
Obróbka PA6 zaczyna się na długo przed włączeniem maszyny. Materiał musi być wysuszony i skondycjonowany, inaczej detal po obróbce zmieni wymiary w kilka dni.
- Sprawdź wilgotność pręta. Jeśli materiał leżał w otwartym magazynie, przyjmij, że wymaga suszenia przed precyzyjną obróbką.
- Wysusz pręt. Standardowa praktyka to suszenie w temperaturze 80 do 110°C do wilgotności resztkowej poniżej 0,2%, w zależności od przekroju pręta i zaleceń producenta.
- Skondycjonuj materiał. Przed obróbką detali o wąskich tolerancjach przechowaj pręt w suchym pomieszczeniu, żeby ustabilizować wymiary.
- Zamocuj pręt bez nadmiernego docisku. Poliamid jest sprężysty, a zbyt silne zamocowanie w uchwycie tokarskim odkształca detal tymczasowo.
- Toczenie: stosuj noże jednoostrzowe, ostre, z dobrym odprowadzeniem wióra, i unikaj długiego kontaktu ostrza z materiałem w jednym miejscu.
- Frezowanie i wiercenie: dodaj nadmuch sprężonym powietrzem do chłodzenia strefy skrawania i regularnie przerywaj cykl, żeby wiór nie gromadził ciepła.
- Kontrola po obróbce: zmierz detal po ustabilizowaniu temperatury pokojowej, nie zaraz po zdjęciu z maszyny.
Wióry gromadzące ciepło to główny wróg tej obróbki. Nadmiar ciepła w strefie skrawania topi wiór, zamiast go odciąć, a stopiony poliamid przywiera do ostrza i zostawia zadziory na powierzchni.
Porada profesjonalisty: Jeśli detal ma krytyczne tolerancje, zrób obróbkę na zgrubnie, odczekaj kilka godzin na ustabilizowanie naprężeń wewnętrznych, a potem dokończ obróbkę wykańczającą. Ten jeden krok eliminuje większość odkształceń, które inaczej wyszłyby dopiero po tygodniu.
Parametry skrawania i dobór narzędzi dla PA6
Poliamid nie zachowuje się jak metal, więc parametry skrawania trzeba dobierać inaczej niż w przewodnikach do stali czy aluminium. Zamiast niskiej prędkości i delikatnego posuwu, polimery lepiej znoszą szybkie odcinanie wióra, które zabiera ciepło razem z sobą, zamiast pozwolić mu się gromadzić w strefie skrawania.
Sprawdzone rozwiązania narzędziowe dla PA6 wyglądają tak:
- frezy jednoostrzowe z dużym kątem natarcia, najlepiej 15 do 25°, radzą sobie lepiej niż standardowe frezy wieloostrzowe do metalu;
- ostrza z polerowanym rowkiem ułatwiają odprowadzenie wióra i zmniejszają ryzyko jego przylegania;
- kąt natarcia rzędu 20 do 25° w połączeniu z polerowanym rowkiem minimalizuje ryzyko zatarcia i topienia wiórów;
- chłodzenie realizuj sprężonym powietrzem, nie emulsją, bo poliamid dodatkowo chłonie wilgoć z cieczy chłodzącej.
Zasada skalowania jest prosta: przy większych średnicach zwiększaj posuw proporcjonalnie do przekroju, żeby utrzymać stały czas kontaktu ostrza z materiałem. Frezowanie tworzyw z zastosowaniem frezów jednoostrzowych, dużego kąta natarcia, nadmuchu powietrza i zwiększonego posuwu to sprawdzona kombinacja, która zapobiega topieniu wiórów niezależnie od skali detalu. Wysoka prędkość skrawania w połączeniu z odpowiednim posuwem daje gładszą powierzchnię i mniej ciepła resztkowego w detalu niż powolna, „metalowa” strategia obróbki.
Klejenie i wykończenie detali z poliamidu
Łączenie elementów z PA6 wymaga innego podejścia niż w przypadku metalu. Kleje na bazie żywic epoksydowych lub poliuretanowych radzą sobie dobrze przy powierzchniach odpowiednio przygotowanych, czyli odtłuszczonych i lekko zmatowionych mechanicznie. Tam, gdzie połączenie musi przenosić większe obciążenia dynamiczne, lepiej postawić na połączenia mechaniczne (wpusty, kołki, gwinty), bo klej na poliamidzie nie zawsze utrzyma pełną wytrzymałość w zmiennej wilgotności.
Przy wykańczaniu powierzchni pamiętaj o kilku zasadach:
- usuwaj zadziory ostrym narzędziem lub szczotką, unikając nadmiernego nagrzewania krawędzi;
- do uzyskania niskiej chropowatości (niskie Ra) stosuj wykończenie na obrotach wyższych i mniejszym posuwie na ostatnim przejściu;
- projektując pasowania, zostaw luz na spęcznienie materiału pod wpływem wilgoci, szczególnie w detalach pracujących w wilgotnym środowisku;
- w połączeniach gwintowanych preferuj gwinty o większym skoku, które lepiej tolerują niewielkie zmiany wymiarowe poliamidu.
Typowe błędy w obróbce prętów PA6 i jak ich unikać
Większość problemów z obróbką poliamidu sprowadza się do trzech przyczyn: złego chłodzenia, złej wilgotności materiału i nierealistycznych tolerancji zakładanych na etapie projektu.
- Przegrzewanie i topienie wiórów. Zwykle wynika ze zbyt niskiej prędkości skrawania lub braku nadmuchu powietrza. Zwiększ posuw i sprawdź geometrię ostrza, zamiast zwalniać maszynę.
- Zbyt wąskie tolerancje bez uwzględnienia wilgoci. Projektant, który nie policzył pęcznienia od wilgoci, otrzyma detal odrzucony na kontroli, mimo poprawnej obróbki. Uwzględnij zapas na chłonność wilgoci już na etapie rysunku.
- Brak kontroli wilgotności jako elementu QC. Wprowadź prosty test: zważ próbkę przed i po suszeniu, żeby wiedzieć, ile wilgoci realnie usunąłeś.
- Pominięcie kondycjonowania przed produkcją seryjną. Jedna partia bez odpowiedniego przygotowania może zepsuć cały dzień pracy maszyny.
Porada profesjonalisty: Przed uruchomieniem produkcji seryjnej zrób jeden detal testowy, zmierz go od razu po obróbce i ponownie po 24 godzinach. Różnica wymiarów powie ci więcej o zachowaniu tej konkretnej partii materiału niż jakakolwiek karta katalogowa.
Kiedy warto zamówić pręt poliamidowy na wymiar
Przez lata rozmów z klientami technicznymi widzę jedno: najwięcej problemów z tolerancją rodzi się nie na maszynie, a przy złym doborze materiału na wejściu. Jeśli detal ma wąskie tolerancje albo dużą średnicę, zamów pręt PA6-G przycięty i skondycjonowany od razu u dostawcy, zamiast ryzykować odkształcenia po własnym docinaniu.
— Obsługa
Zamów pręt PA6 na wymiar u Plastnet
Możesz zamówić pręty poliamidowe o konkretnej średnicy, długości i gatunku, przygotowane do dalszej obróbki, bez konieczności docinania metrowych odcinków we własnym warsztacie.
Do wyceny przygotuj komplet danych: gatunek materiału (PA6 lub PA6-G), średnicę, długość, wymaganą tolerancję oraz informację o dalszej obróbce (czy detal będzie toczony, frezowany, czy tylko docinany). Pełną ofertę produktów na wymiar znajdziesz na stronie głównej Plastnet, gdzie możesz też przeglądać dostępne płyty i pręty z tworzyw konstrukcyjnych. Napisz z parametrami detalu i zapytaj o dostępność wybranej średnicy, a otrzymasz odpowiedź dopasowaną do Twojego zastosowania, nie generyczny cennik.
Źródła
- Poliamid PA6, PA6-G – Płyty, Pręty, Tuleje | Tworzywa Konstrukcyjne
- Tworzywa
- PA, poliamid - Plastechopedia - Wortal Plastech
- Frezowanie tworzyw sztucznych CNC - POM, PEEK, PA, PTFE
Najczęściej zadawane pytania
Jakie są wady poliamidu jako materiału konstrukcyjnego?
Główną wadą jest higroskopijność: PA6 chłonie od 2,5 do 3,5% wilgoci, co zmienia jego wymiary i wymaga suszenia przed precyzyjną obróbką. Dodatkowo materiał jest bardziej podatny na odkształcenia termiczne niż metale, więc parametry skrawania trzeba dobierać inaczej.
Czym można kleić poliamid?
Do klejenia PA6 stosuje się kleje epoksydowe lub poliuretanowe na odpowiednio przygotowanej, odtłuszczonej powierzchni. W miejscach narażonych na większe obciążenia dynamiczne lepiej wybrać połączenie mechaniczne niż wyłącznie klejowe.
Czy poliamid się rozciąga pod wpływem wilgoci?
Poliamid nie rozciąga się w sensie mechanicznym, ale pęcznieje wraz z pochłanianiem wilgoci, co zmienia jego wymiary liniowe. Dlatego detale precyzyjne wymagają suszenia i kondycjonowania przed finalną obróbką.
Czy poliamid to plastik, czy inny rodzaj materiału?
Poliamid jest tworzywem sztucznym z grupy poliamidów termoplastycznych, produkowanym w formie ekstrudowanej (PA6) lub odlewanej (PA6-G). Obie odmiany nadają się do obróbki mechanicznej, ale różnią się stabilnością wymiarową.
Ile kosztuje pręt poliamidowy na wymiar w Plastnet?
Aktualne ceny prętów poliamidowych zależą od średnicy, długości i gatunku materiału; szczegóły cenowe można znaleźć na stronie sklepu. Szczegółowy przewodnik zakupowy znajdziesz w artykule o kosztach prętów poliamidowych.
