Toleranțele de tăiere a cauciucului: ce valori sunt realiste în producție


În practică, tăierea precisă a cauciucului oferă toleranțe de la ±0,025 mm la mașinile din clasa OptiMAX până la ±1 mm prin metode mai simple aplicate foilor groase. Rezultatul depinde de trei variabile: tehnologia de tăiere, tipul amestecului de cauciuc și grosimea acestuia. Secțiunile următoare descompun aceste valori în cifre concrete și arată ce trebuie înscris pe desenul tehnic, pentru ca furnizorul să înțeleagă cerințele fără întrebări suplimentare.
Pe scurt:
- Pentru obținerea celor mai strânse toleranțe, de până la ±0,025 mm, cea mai potrivită este o mașină waterjet de precizie, precum OptiMAX.
- Toleranțele de tăiere a cauciucului depind de tehnologie, material și grosimea acestuia, laserul asigurând sutimi de milimetru, iar matrițele de decupare aproximativ ±0,1 mm.
- În cazul amestecurilor de cauciuc mai dure, precum NBR sau EPDM, se poate obține o repetabilitate dimensională mai bună decât în cazul siliconului sau butilului elastic.
- Înainte de comandă, merită solicitată o piesă de test pentru a verifica dacă tehnologia și setările alese garantează toleranța necesară.
- În procesul de producție, parametri corecți precum viteza de tăiere, starea lamei și stabilitatea fixării materialului sunt esențiali, deoarece de aceștia depinde precizia finală.
Cuprins
- Toleranțe tipice pentru tăierea cauciucului în funcție de tehnologie
- Cum influențează tipul și grosimea cauciucului toleranțele
- Parametrii procesului care cauzează cel mai frecvent erori dimensionale
- Când să alegi WaterJet, laserul, CNC-ul sau ștanța
- Controlul calității și măsurarea toleranțelor în producție
- Ce trebuie inclus în specificația comenzii pentru o piesă din cauciuc
- Experiență în realizarea comenzilor la dimensiune
- Direcția de dezvoltare a tehnologiei de tăiere a cauciucului
- Comandă detalii din cauciuc la dimensiune, cu o toleranță precisă
- Surse
- Întrebări frecvente
Toleranțe tipice pentru tăierea cauciucului în funcție de tehnologie
Metoda de tăiere determină toleranța mai mult decât orice alt factor de proiectare. Waterjetul nu generează o zonă afectată termic, de aceea se descurcă mult mai bine cu elastomerii groși decât laserul sau cuțitul oscilant, ceea ce se traduce prin repetabilitatea geometriei chiar și în serii de mii de piese, potrivit Jet System. În schimb, matrițele de decupare sunt cele mai slabe în ceea ce privește toleranța, dar câștigă prin cost la seriile mari de forme simple.
Tabelul de mai jos prezintă valori realiste care pot fi incluse în specificațiile comenzii.
| Tehnologia de tăiere | Toleranță tipică | Observații practice |
|---|---|---|
| WaterJet de precizie (de exemplu, OptiMAX) | până la ±0,025 mm | Utilizată în industria aeronautică și medicală, confirmă producătorul OMAX |
| WaterJet standard | o toleranță de ordinul miimilor de milimetru | Suficient pentru majoritatea garniturilor industriale |
| Laser | toleranță tipică în limitele sutimilor de milimetru | Risc de ardere a marginilor la parametri necorespunzători |
| Cuțit oscilant / CNC | ±0,1 mm | Precizia declarată de producătorii de mașini CNC pentru cauciuc în producția continuă |
| Matrițe de ștanțare (matrițe) | toleranță mai mare decât în cazul celorlalte metode, de ordinul zecimilor până la sutimilor de milimetru | Depinde de starea matriței și de duritatea materialului |
Niciuna dintre aceste valori nu este garantată automat. Obținerea toleranței declarate necesită îndeplinirea simultană a mai multor condiții:
- materialul are o duritate stabilă și o structură omogenă, fără bule de aer,
- grosimea foii se încadrează în intervalul pentru care a fost calibrată mașina,
- lama sau duza se află într-o stare tehnică bună, fără urme de uzură,
- masa de lucru și fixarea în vid imobilizează eficient materialul în timpul tăierii.
Ignorarea oricăruia dintre aceste aspecte poate crește abaterea reală chiar de două ori față de valoarea din catalog.
Cum influențează tipul și grosimea cauciucului toleranțele
Amestecul de cauciuc determină modul în care materialul reacționează la presiunea lamei și la jetul de apă în timpul tăierii. Siliconul și butilul sunt foarte elastice, de aceea tind să „fugă” de sub lamă și să se deformeze temporar înainte de a reveni la forma inițială, ceea ce îngreunează menținerea unei toleranțe stricte la contururi complexe. NBR, EPDM și SBR sunt mai dure și mai stabile dimensional, facilitând obținerea unor rezultate repetabile, în special la tăierea cu jet de apă sau cu cuțit oscilant. Mai multe informații despre comportamentul diferitelor amestecuri în timpul prelucrării găsiți în ghidul tipurilor de cauciucuri tehnice.
Grosimea materialului impune propriile limitări. Foile subțiri, mai mici de 2 mm, se șifonează sau se deplasează ușor în timpul tăierii, astfel încât o mică eroare a presiunii de fixare în vid devine imediat vizibilă pe muchie. Plăcile groase, de peste 15 mm, generează la rândul lor muchii oblice dacă viteza de tăiere este prea mare în raport cu densitatea materialului.
La specificarea unui detaliu, merită să respectați câteva reguli de proiectare:
- lăsați o rezervă de montaj de ordinul zecimilor până la jumătăților de milimetru la elementele care interacționează cu cadrele metalice sau ghidajele,
- planifică orientarea tăierii de-a lungul fibrelor materialului acolo unde producătorul indică direcția de laminare,
- comandă un exemplar prototip înainte de lansarea seriei complete, în special pentru amestecurile siliconice.
Proprietățile EPDM și comportamentul său în timpul prelucrării sunt descrise mai detaliat în profilul din cauciuc EPDM pentru ingineri.
Parametrii procesului care cauzează cel mai frecvent erori dimensionale
Alegerea mașinii nu este suficientă. Setările procesului determină dacă toleranța din catalog se va reflecta efectiv într-o piesă concretă. Câțiva parametri necesită monitorizare constantă:
- Viteza de tăiere – o viteză prea mare la waterjet sau la laser duce la o margine oblică, netăiată complet, iar la lama oscilantă provoacă deformări locale ale materialului.
- Presiunea de vid și alimentarea cu material – o fixare insuficientă pe masă face ca foaia să se deplaseze în timpul tăierii, aceasta fiind una dintre cele mai frecvente cauze ale defectelor, după cum indică analizele erorilor de alegere a sculelor de tăiere.
- Geometria și starea lamei – o lamă uzată sau aleasă necorespunzător rotunjește marginile și mărește deformarea materialului la fiecare ciclu succesiv.
- Frecvența oscilațiilor lamei – pentru lamele oscilante, o frecvență prea mică în raport cu viteza de avans produce o margine zimțată, mai ales la cauciucuri mai dure, precum SBR.
- Abrasivul în waterjet – tipul și granulația abrazivului influențează netezimea marginii; granulația mai mare accelerează tăierea, dar înrăutățește finisajul suprafeței.
Producătorii de utilaje indică de obicei valori inițiale ale acestor parametri pentru un anumit material și o anumită grosime, considerându-le un punct de plecare pentru optimizarea ulterioară, după cum confirmă materialele de specialitate despre tăierea elastomerilor.
Sfatul unui profesionist: Nu transfera niciodată setările procesului de la un amestec de cauciuc la altul fără un test preliminar. Aceeași lamă și aceeași viteză care asigură o margine perfectă pe EPDM pot rupe siliconul de aceeași grosime.
Când să alegi WaterJet, laserul, CNC-ul sau ștanța
Alegerea metodei depinde de trei întrebări: ce toleranță este necesară, cât de gros este materialul și câte piese trebuie produse.
WaterJet este potrivit acolo unde contează lipsa zonei afectate termic și precizia geometrică maximă, în special la elastomeri groși, de peste 10 mm, unde celelalte metode încep să aibă probleme de precizie. Această soluție este preferată și atunci când toleranța din desen ajunge în jurul valorii de ±0,1 mm sau mai mică.
Laserul se descurcă bine cu contururi complicate și fine pe materiale subțiri, dar necesită atenție. Temperatura ridicată a fasciculului poate arde local marginea cauciucului, așa cum explică specialiștii în debitarea cu laser a elastomerilor, de aceea această metodă nu este prima alegere pentru amestecurile sensibile la temperatură, precum unele tipuri de silicon.
Cuțitul oscilant și CNC-ul reprezintă soluția de compromis: precizie suficientă, de aproximativ ±0,1 mm, cost operațional rezonabil și productivitate bună pentru materiale sub formă de foi, în serii de dimensiune medie.
Ștanțele sunt avantajoase într-un singur scenariu: serii mari, formă simplă, toleranță necesară redusă. Pentru mii de garnituri identice, cu profil circular sau simplu, costul matriței se împarte la un număr atât de mare de exemplare încât nicio altă metodă nu este mai ieftină. La alegerea metodei, merită comparate:
- toleranța necesară conform desenului tehnic,
- grosimea și duritatea materialului,
- dimensiunea seriei de producție,
- bugetul pentru costul unitar versus costul echipamentului.
Controlul calității și măsurarea toleranțelor în producție
Toleranța declarată a mașinii nu înseamnă nimic fără măsurarea sistematică a pieselor finite. Alegerea instrumentului de măsurare depinde de precizia necesară:
- Șubler – suficient pentru toleranțe de ±0,1 mm și mai largi; permite un control rapid prin sondaj pe linia de producție.
- Micrometru – necesar pentru toleranțe de ±0,05 mm și mai stricte, în special la măsurarea grosimii materialului.
- Scanner 3D sau proiector de profil – utilizat pentru contururi complexe și toleranțe sub ±0,025 mm, unde măsurarea punctuală nu este suficientă.
Frecvența testărilor ar trebui stabilită înainte de începerea seriei, nu decisă ad hoc. Pentru producția de serie, este mai util să se definească o abatere acceptabilă statistic a lotului și o procedură de corecție decât să se bazeze exclusiv pe măsurători de control individuale, selectate aleatoriu. Fiecare rezultat al măsurării ar trebui introdus într-un raport cu numărul lotului, data și referința la desen, pentru a putea identifica sursa în cazul unei abateri.
Ce trebuie inclus în specificația comenzii pentru o piesă din cauciuc
Un desen tehnic fără specificații precise privind toleranțele duce la neînțelegeri și remedieri costisitoare. Specificația transmisă furnizorului ar trebui să conțină:
- codul amestecului de cauciuc (de exemplu, EPDM 70 ShA, NBR 60 ShA), împreună cu grosimea nominală,
- orientarea tăierii față de direcția de laminare a materialului, dacă este relevantă,
- o toleranță dimensională concretă pentru fiecare dimensiune critică, nu o singură valoare generală pentru întreaga piesă,
- pragul de acceptare necesar al lotului și formatul raportului de măsurare,
- metoda de tăiere, dacă toleranța necesită o tehnologie concretă (de exemplu, „doar waterjet”).
Menționarea doar a valorii toleranței, fără metoda de tăiere și condițiile de obținere a acesteia, este o greșeală frecventă în comenzi. Furnizorul poate oferi aceeași valoare numerică, dar printr-o metodă diferită, ceea ce în practică duce la un rezultat diferit pentru piesa finită.
Sfatul specialistului: Solicită întotdeauna un exemplar de test înainte de a comanda seria completă, dacă piesa are o toleranță mai mică de ±0,1 mm sau o formă neobișnuită. Costul mostrei reprezintă o fracțiune din costul unui lot refăcut. Desfășurarea practică a unei astfel de comenzi este descrisă în ghidul pentru producția unei garnituri la dimensiune.
Experiență în realizarea comenzilor la dimensiune
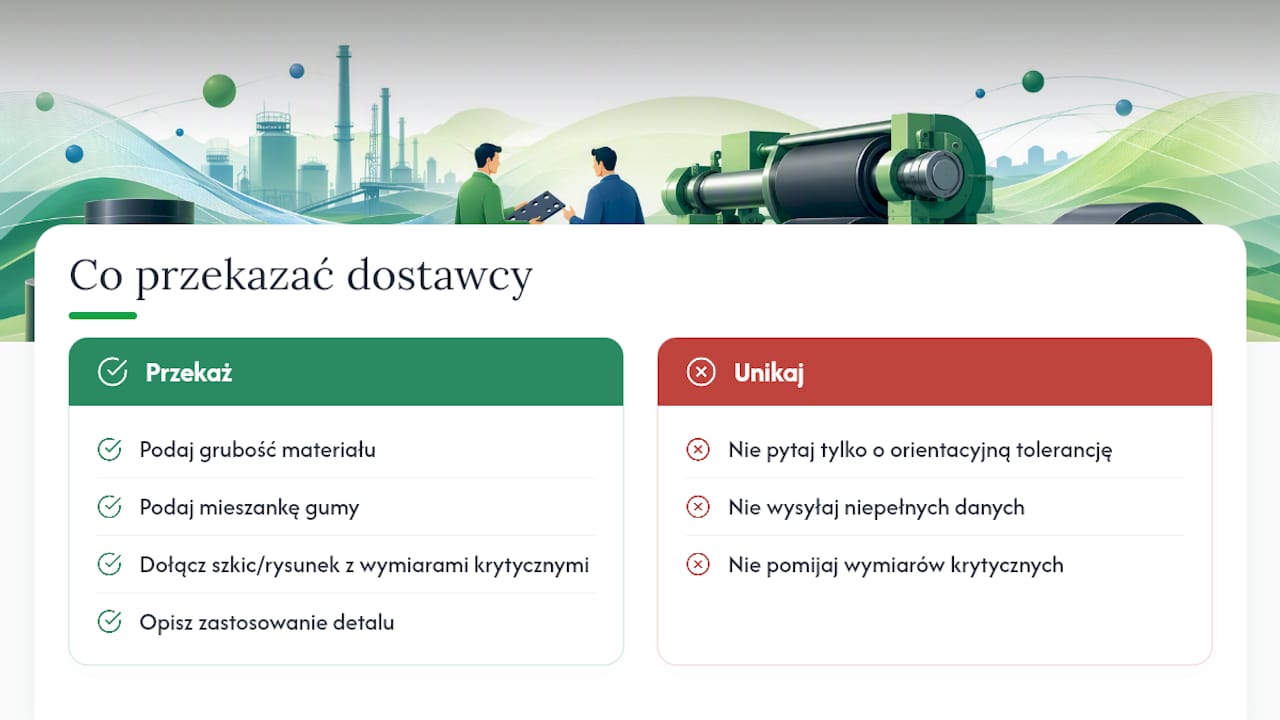
Realizăm comenzi de plăci din cauciuc, garnituri și căptușeli executate la dimensiunile exacte solicitate de client, atât pentru persoane fizice, cât și pentru companii tehnice. Pentru a primi o ofertă cu o toleranță reală, nu orientativă, transmite furnizorului grosimea și amestecul materialului, o schiță sau un desen cu dimensiunile critice și informații despre utilizarea piesei. Cu cât cererea conține mai multe detalii concrete, cu atât este mai mic riscul ca elementul finit să nu se potrivească în locul de montaj.
Direcția de dezvoltare a tehnologiei de tăiere a cauciucului
Automatizarea și sistemele waterjet, cu ghidarea din ce în ce mai precisă a capului, deplasează treptat limita toleranțelor disponibile către valori mai mici, lucru vizibil deja la mașinile din clasa OptiMAX. Este o veste bună pentru industriile care necesită repetabilitate, însă avertismentul este la fel de important: setările stabilite pentru un anumit amestec de cauciuc rareori se transferă direct la altul. Înainte de a solicita o toleranță de ±0,05 mm acolo unde ±0,2 mm este suficient, calculează dacă diferența de cost de producție merită cu adevărat din punct de vedere funcțional.
— Serviciu
Comandă detalii din cauciuc la dimensiune, cu o toleranță precisă
În loc să căutați un furnizor care să vă ghicească cerințele dintr-o descriere verbală, puteți indica în solicitarea de ofertă materialul, grosimea și toleranța dimensională. Furnizorii oferă plăci de cauciuc, garnituri și pardoseli în dimensiuni nestandardizate, adaptate montajului concret, nu celei mai apropiate dimensiuni standard din catalog.
În solicitare este recomandat să precizați codul amestecului (EPDM, NBR, SBR, silicon), grosimea, dimensiunile critice cu toleranța și destinația piesei, de exemplu etanșare industrială, pardoseală pentru sală de fitness sau componentă pentru utilaj. Consultați oferta completă de producție la comandă pe site-ul Plastnet și trimiteți o solicitare cu dimensiunile exacte pentru a primi o ofertă adaptată desenului dumneavoastră tehnic, nu unui standard mediu.
Surse
- Tăierea cu jet de apă a garniturilor și elementelor din cauciuc | Jet System
- Mașină CNC pentru tăierea garniturilor — SLCNCCUT
- Nevăzut
Întrebări frecvente
Care sunt standardele pentru toleranțele dimensionale ale cauciucului?
Nu există un standard universal pentru cauciuc, similar standardelor utilizate pentru metal. În practică se folosesc tabele de atelier, de exemplu clasele L2, precum și toleranțele declarate de producătorul mașinii pentru tehnologia de tăiere respectivă.
Care este cea mai bună metodă de tăiere a cauciucului pentru a păstra o toleranță mică?
Un waterjet de precizie, precum OptiMAX, oferă cele mai mici toleranțe, de până la ±0,025 mm, fără zonă afectată termic, ceea ce este esențial pentru elastomerii groși.
Care este toleranța la tăierea cu laser a cauciucului?
Laserul oferă de obicei o toleranță de ordinul sutimilor de milimetru, dar necesită controlul parametrilor termici, deoarece o putere prea mare poate arde marginea materialului.
Ce înseamnă toleranța g6 în contextul cauciucului?
Toleranța g6 este o denumire din sistemul de toleranțe pentru elemente metalice, utilizată rar direct pentru cauciuc. Pentru elementele din cauciuc se face mai des referire la clase de atelier, de exemplu L2, sau la toleranța din catalog a mașinii de tăiere respective.
Produce Plastnet garnituri cu toleranța indicată de client?
Da, Plastnet produce garnituri și plăci de cauciuc la comandă. Pentru obținerea unei toleranțe specifice, este necesar să precizați în solicitare materialul, grosimea și dimensiunile critice din desen.
